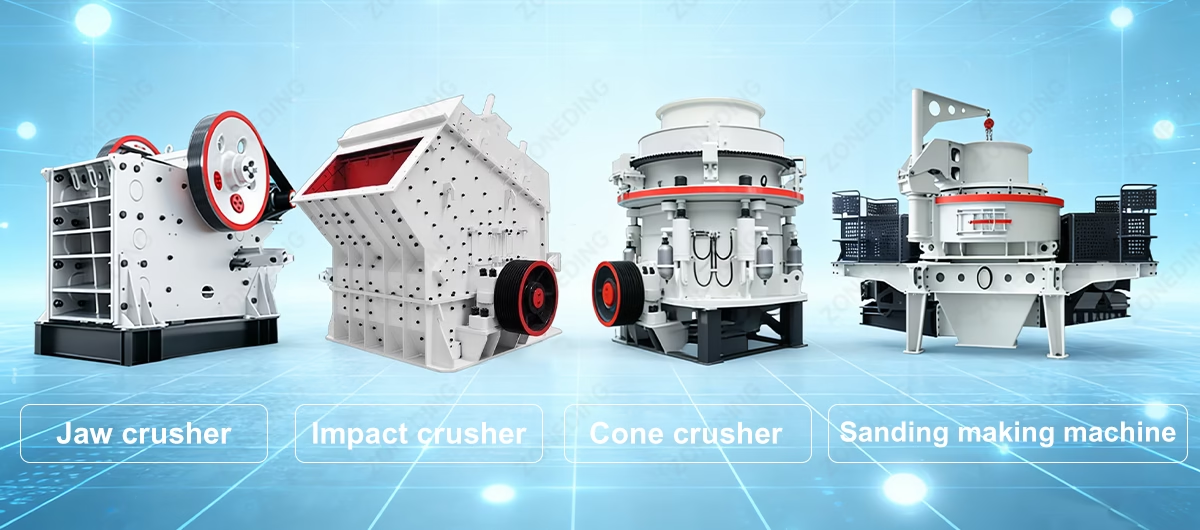
သတ္တုတူးဖော်ရေးနှင့် ကျောက်စရစ်ကဏ္ဍများတွင်၊ အတွေ့အကြုံရင့် උපායတစ်ခု မှန်ကန်ပါသည်- 'ကြိတ်စက်များသည် ဟောင်းနွမ်းခြင်းမရှိ၊ ၎င်းတို့ကို ခါထုတ်ပြီး ပြုပြင်ရသည်။' အော်ပရေတာများစွာသည် ထုတ်လုပ်မှုပမာဏကိုသာ အာရုံစိုက်ကြသော်လည်း၊ စက်တစ်ခုစီ၏ ထူးခြားသော စက်ပိုင်းဆိုင်ရာ လိုအပ်ချက်များကို လျစ်လျူရှုခြင်းသည် စောစီးစွာ ပျက်စီးမှုကို ဖြစ်စေသည်။ ZONEDING သည် စည်းကမ်းရှိသော ပြုပြင်ထိန်းသိမ်းမှုသည် စက်ပစ္စည်းသက်တမ်း ၁၀၀% တိုးချဲ့ရန်နှင့် စွမ်းအင်သုံးစွဲမှု ၂၀% လျှော့ချရန် အဓိကသော့ချက်ဖြစ်ကြောင်း နားလည်ပါသည်။ ကျယ်ပြန့်သော လယ်ကွင်းကျွမ်းကျင်မှုကို အသုံးပြု၍ ZONEDING သည် Jaw၊ Cone၊ Impact နှင့် VSI ကြိတ်စက်များအတွက် မရှိမဖြစ်လိုအပ်သော ပြုပြင်ထိန်းသိမ်းမှု ပရိုတိုကောများကို တင်ဆက်ပြီး ကုန်ကျစရိတ်များသော ရပ်တန့်ချိန်ကို ဖယ်ရှားပြီး လုပ်ငန်းလည်ပတ်မှု ထိရောက်မှုကို အမြင့်ဆုံးဖြစ်စေရန် လိုအပ်သော လက်တွေ့လုပ်ဆောင်နိုင်သော အသိအမြင်များကို ပေးဆောင်ပါသည်။
ဘာကြောင့် reactive maintenance ဟာ အကုန်အကျအများဆုံး ဗျူဟာဖြစ်တာလဲ။
ပြုပြင်ထိန်းသိမ်းမှုဆိုတာ ကုန်ကျစရိတ်မဟုတ်ပါဘူး။ အမြတ်အစွန်းအတွက် ရင်းနှီးမြှုပ်နှံမှုတစ်ခုပါ။ ဆိုက်မန်နေဂျာအများစုဟာ စက်ပျက်သွားတဲ့အထိ စောင့်ကြပါတယ်။ ဒါက “ပျက်စီးတဲ့အထိ လည်ပတ်ရတဲ့” နည်းလမ်းပါ။ ဒီနည်းလမ်းက လည်ပတ်ဖို့ အကုန်အကျအများဆုံးနည်းလမ်းပါ။ ပျက်စီးသွားခြင်းရဲ့ ကုန်ကျစရိတ်မှာ ပြုပြင်ခတစ်ခုတည်း မဟုတ်ပါဘူး။ ၎င်းမှာ ထုတ်လုပ်မှုဝင်ငွေ ဆုံးရှုံးမှုလည်း ပါဝင်ပါတယ်။ အလုပ်မလုပ်တဲ့ အလုပ်သမားကုန်ကျစရိတ်လည်း ပါဝင်ပါတယ်။ အရေးပေါ်အစိတ်အပိုင်းတွေအတွက် မြင့်မားတဲ့ ပို့ဆောင်ခတွေလည်း ပါဝင်ပါတယ်။
ကြိုတင်ကာကွယ်ပြုပြင်ထိန်းသိမ်းမှုသည် အချိန်ဇယားကို လိုက်နာသည်။ အစိတ်အပိုင်းများ ပျက်စီးခြင်းမပြုမီ သင်ပြောင်းလဲသည်။ ကြိုတင်ခန့်မှန်းပြုပြင်ထိန်းသိမ်းမှုသည် ဒေတာကို အသုံးပြုသည်။ စက်၏ကျန်းမာရေးကို အချိန်နှင့်တပြေးညီ စောင့်ကြည့်သည်။ ၎င်းသည် ကစားပွဲကို ပြောင်းလဲစေသည်။ လိုအပ်သည့်အခါတွင်သာ ပြဿနာများကို ဖြေရှင်းသော်လည်း ဘေးအန္တရာယ်မတိုင်မီတွင်သာ ဖြေရှင်းသည်။ ဤနည်းဗျူဟာသည် စက်ပစ္စည်းရရှိနိုင်မှုကို တိုးစေသည်။ ၎င်းသည် သင့်ငွေသားစီးဆင်းမှုကို တည်ငြိမ်စေသည်။ ၎င်းသည် သင့်လုပ်သားများအတွက် ဘေးကင်းရေးကို သေချာစေသည်။ ကောင်းမွန်စွာ ထိန်းသိမ်းထားသော စက်ရုံသည် ဓာတ်ပြုစက်ရုံထက် နှစ်စဉ် စုစုပေါင်း ၂၀% ပိုမိုထုတ်လုပ်သည်။
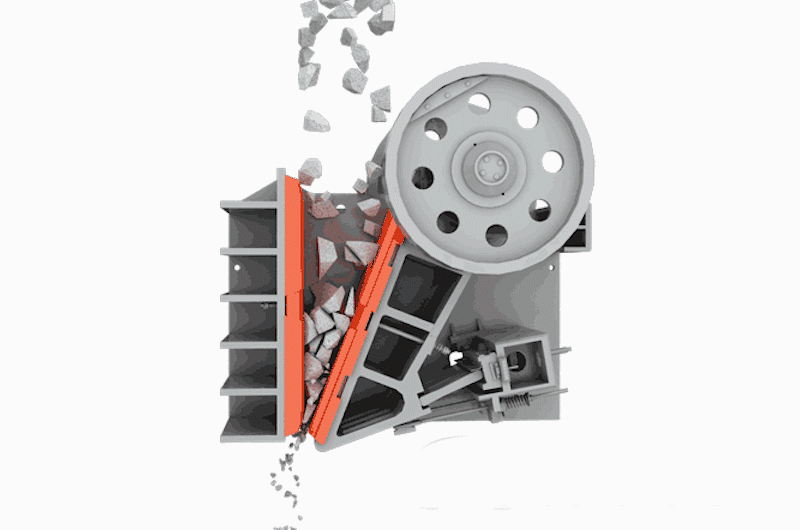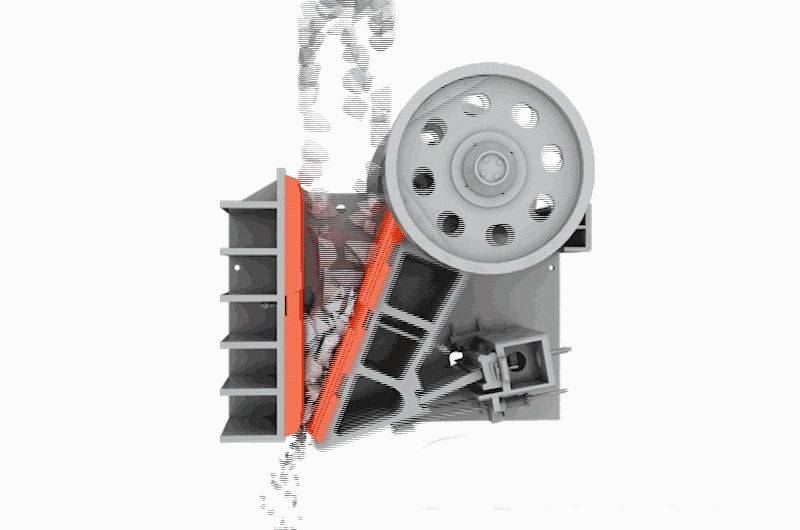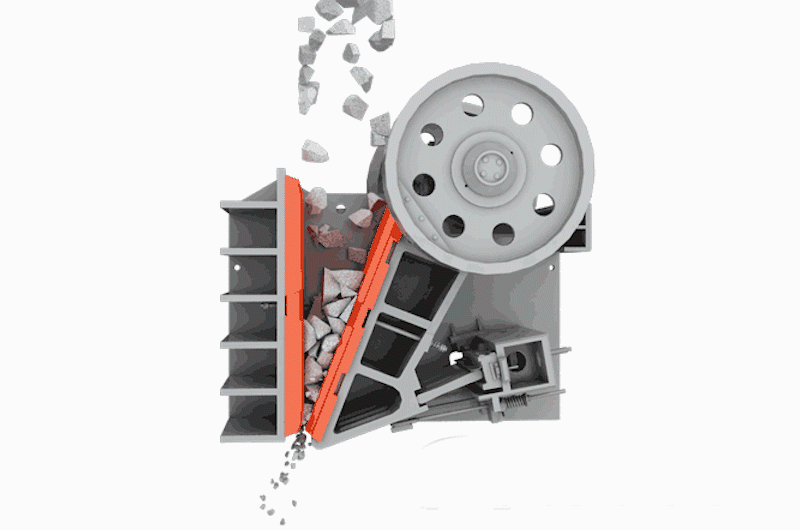
မေးရိုးနယ်: CSS ကို ဘယ်လိုချိန်ညှိမလဲ၊ Toggle Plate Wear ကို Capacity အတွက် ဘယ်လိုစစ်ဆေးမလဲ။
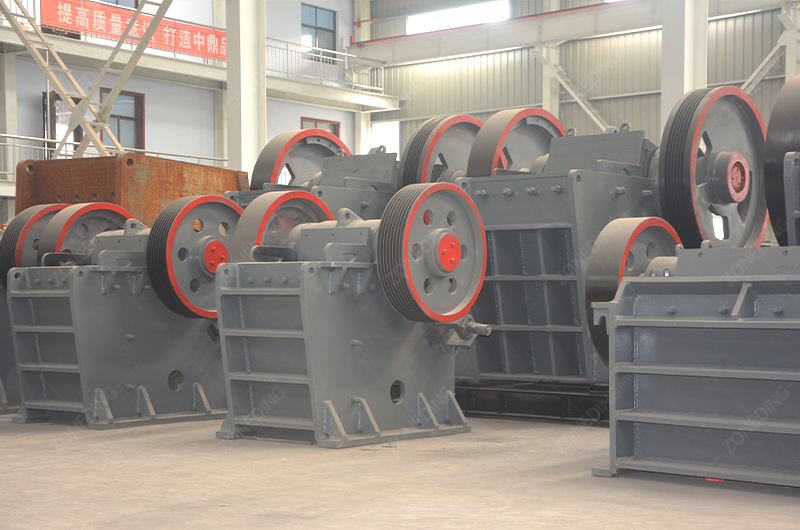
၎င်းသည် ကြံ့ခိုင်သော မူလစက်တစ်ခုဖြစ်သည်။ သို့သော်၊ သတ်မှတ်ထားသော နေရာနှစ်ခုသည် အဓိကချို့ယွင်းမှုများကို မကြာခဏ ဖြစ်စေလေ့ရှိသည်- toggle seat နှင့် feed size။
 မေးရိုးနယ်
ထိုင်ခုံချောဆီထည့်ခြင်း
အော်ပရေတာများသည် toggle plate ကို overload ကာကွယ်ရန် ဘေးကင်းရေးကိရိယာတစ်ခုအဖြစ်သာ ရှုမြင်လေ့ရှိသည်။ သို့သော် toggle ထိုင်ခုံသည် အရေးကြီးသော ချောဆီထည့်သည့်နေရာတစ်ခုဖြစ်သည်။ toggle ထိုင်ခုံခြောက်သွေ့သွားပါက သတ္တုသည် သတ္တုကို ကြိတ်ခွဲသည်။ ၎င်းသည် မြင့်မားသောကြိမ်နှုန်းရှိသော တုန်ခါမှုများကို ဖြစ်ပေါ်စေပါသည်။ ဤတုန်ခါမှုများသည် main frame သို့ တိုက်ရိုက်ကူးစက်သည်။ ကျွန်ုပ်တို့သည် အက်ကွဲနေသော frame အများအပြားကို စုံစမ်းစစ်ဆေးခဲ့ပါသည်။ အကြောင်းရင်းမှာ များသောအားဖြင့် မာကျောသောကျောက်တုံးမဟုတ်ဘဲ ခြောက်သွေ့သော toggle ထိုင်ခုံကြောင့်ဖြစ်သည်။ toggle ထိုင်ခုံကို နေ့စဉ် grease လုပ်ရမည်။ ကောင်းစွာချောဆီထည့်ထားသော toggle plate သည် shock ကို စုပ်ယူပြီး frame ကို ကာကွယ်ပေးသည်။
Feed အရွယ်အစားနှင့် Nip Angle
အဖြစ်များတဲ့ အမှားတစ်ခုကတော့ အရွယ်အစားကြီးတဲ့ ကျောက်တွေကို ကျွေးတာပါပဲ။ အမြင့်ဆုံး အမှုန်အရွယ်အစားက 85% အစာကျွေးပေါက်အကျယ်၏ အကျယ်။ ကျောက်တုံးကြီးလွန်းပါက “Nip Angle” သည် အလွန်ကျယ်လာပါသည်။ မေးရိုးပြားများသည် ပစ္စည်းကို မဆုပ်ကိုင်နိုင်ပါ။ ကျောက်တုံးသည် အပေါ်ခန်းတွင် လည်ပတ်သည်။ ၎င်းသည် “ချော်လဲခြင်း” နှင့် ဒေသတွင်း ပွန်းစားမှုကို လျင်မြန်စွာ ဖြစ်စေသည်။ ၎င်းသည် ထုတ်လုပ်မှုကိုလည်း ရပ်တန့်စေသည်။ ပစ္စည်းပြန်ပေါ်လာသည်ကို သင်မြင်ပါက (fly rock)၊ သင်၏ Closed Setting (CSS) သည် အလွန်ကျယ်နေဖွယ်ရှိသည်။ ဆုပ်ကိုင်မှုပိုမိုကောင်းမွန်စေရန် CSS ကို လျှော့ချသင့်သည် သို့မဟုတ် ပိုမိုထက်မြက်သော သွားပရိုဖိုင်ပါသည့် မေးရိုးပြားများကို တပ်ဆင်သင့်သည်။
Cone Crusher: စက်ရပ်မသွားစေရန် Feed နှင့် Hydraulic စနစ်များကို မည်သို့ထိန်းချုပ်ရမည်နည်း။
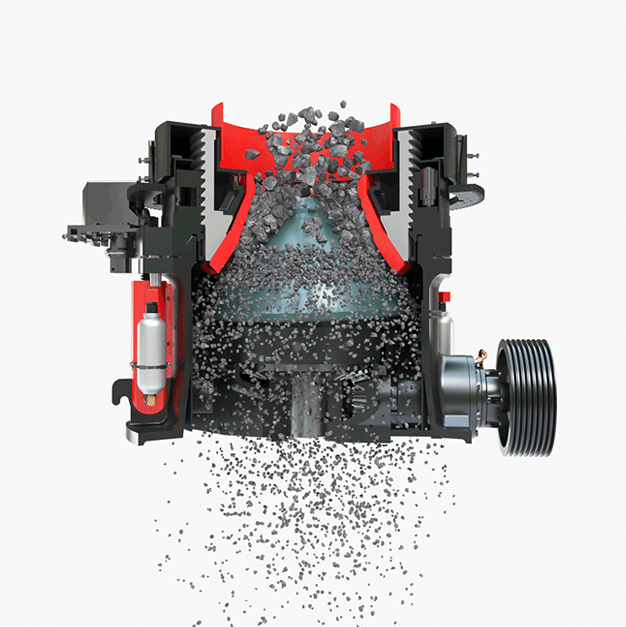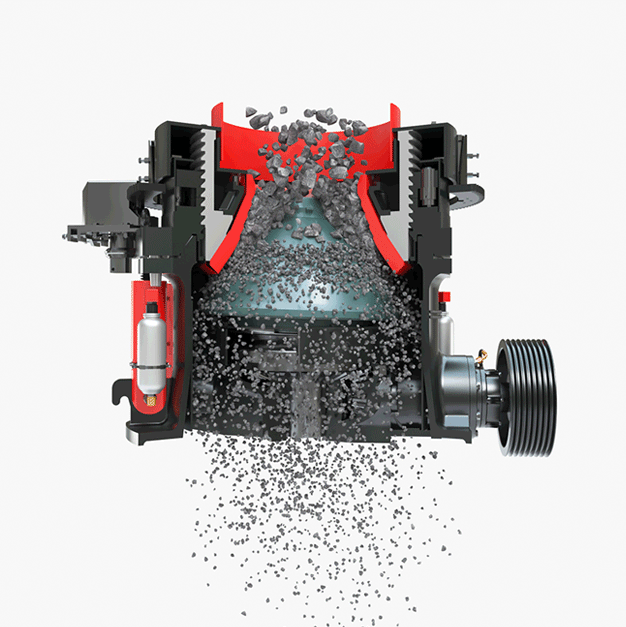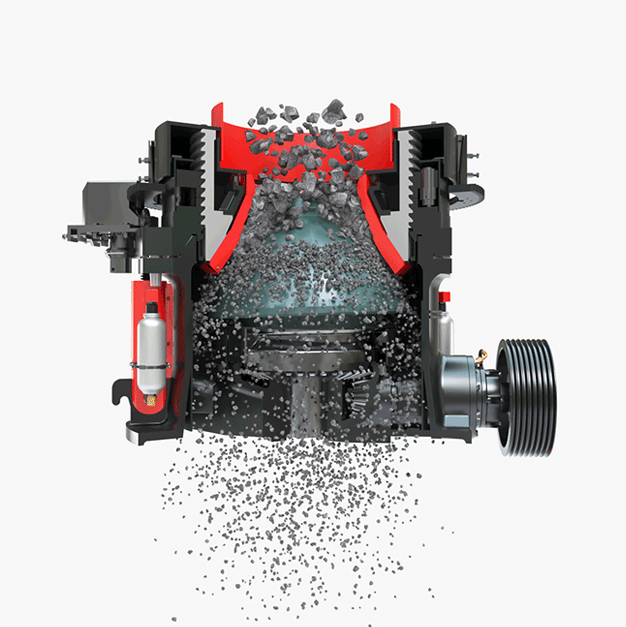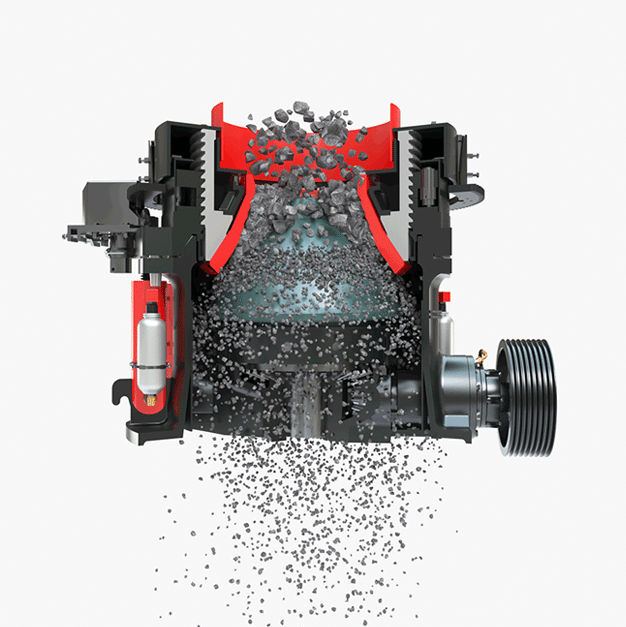
Cone Crusher သည် “lamination crushing” မူများကို အခြေခံသည်။ ထိရောက်မှုမှာ သင်မည်သို့ကျွေးသည်အပေါ် မူတည်သည်။
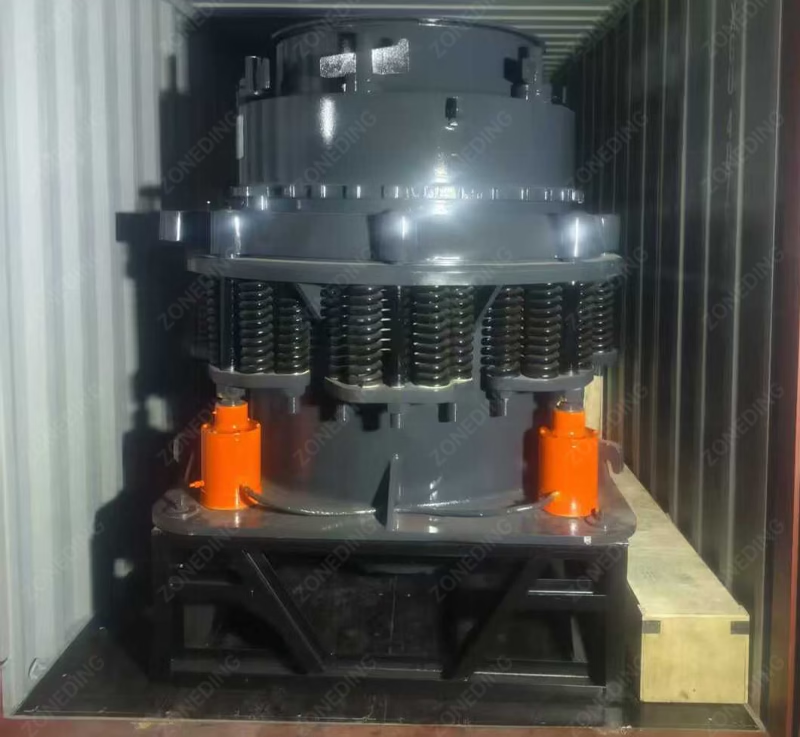 Cone နယ်
လည်ချောင်းနာခြင်းအတွက် အစာကျွေးခြင်း၏ လိုအပ်ချက်
အော်ပရေတာ ၉၀% ဟာ ဒီနေရာမှာ အမှားလုပ်မိကြပါတယ်။ သူတို့က ဟော့ပါအပြည့်ကိုမြင်ပြီး ကျွေးစက်ကို နှေးကွေးစေပါတယ်။ ဒါဟာ မှားယွင်းပါတယ်။ သင်ဟာ အခြေအနေကို ထိန်းသိမ်းရပါမယ်။ လည်ပင်းညှစ်ခြင်း အစာကျွေးခြင်း။ သင်သည် အခေါင်းပေါက်ကို ကျောက်များ ပြည့်နေစေရမည်။ ပစ္စည်း၏ အလေးချိန်သည် ကျောက်ကို ကြိတ်ခွဲသည့်ဇုန်မှတစ်ဆင့် တွန်းပို့သည်။
- အနိမ့်အဆင့် လုပ်ဆောင်ချက်- အခေါင်းပေါက်အဆင့်နိမ့်ဖြင့် လည်ပတ်ခြင်းသည် မညီမညာဝန်အားကို ဖြစ်ပေါ်စေသည်။ အောက်ခံအလွှာသည် ကျောက်တုံးများကို တစ်ခုချင်းစီ သက်ရောက်မှုရှိသည်။ ၎င်းသည် အဓိကဝင်ရိုးကို ယိမ်းထိုးခြင်း သို့မဟုတ် "ခုန်ခြင်း" ဖြစ်စေသည်။ ၎င်းသည် ကြေးဝါဘုရှ်များနှင့် အလုံပိတ်များကို ပျက်စီးစေသည်။
- အပြည့်အဝအဆင့်လုပ်ဆောင်ချက်- Choke feeding သည် amp ဆွဲအားကို တည်ငြိမ်စေသည်။ ၎င်းသည် cubical product shape ကို ဖြစ်ပေါ်စေသည်။ ၎င်းသည် ယိုယွင်းမှုသည် chamber တစ်လျှောက်တွင် ညီညာစွာ ပျံ့နှံ့သွားသောကြောင့် liner သက်တမ်းကို တိုးစေသည်။
အတွင်းခံအလွှာ ယိုယွင်းမှု စီမံခန့်ခွဲမှု
လိုင်နာများ လုံးဝဟောင်းနွမ်းသွားသည်အထိ မသုံးပါနှင့်။ လိုင်နာဟောင်းနွမ်းမှု ၅၀-၆၀% ထက်ကျော်လွန်သွားသောအခါ အခန်းဂျီသြမေတြီပြောင်းလဲသွားသည်။ စွမ်းရည်သိသိသာသာကျဆင်းသွားသည်။ တစ်တန်လျှင် ပါဝါသုံးစွဲမှုတိုးလာသည်။ စွမ်းဆောင်ရည်ကျဆင်းမှုမတိုင်မီ လိုင်နာများကို ပြောင်းလဲသင့်သည်။ လျှပ်စစ်ဓာတ်အားကုန်ကျစရိတ်နှင့် ထုတ်လုပ်မှုဆုံးရှုံးမှုသည် သတ္တုအပိုင်းအစတန်ဖိုးထက် မြင့်မားသည်။
Impact Crusher: အမှုန်ပုံသဏ္ဍာန်ကို အကောင်းဆုံးဖြစ်အောင် Impact Plate Gap ကို ဘယ်လိုချိန်ညှိမလဲ။
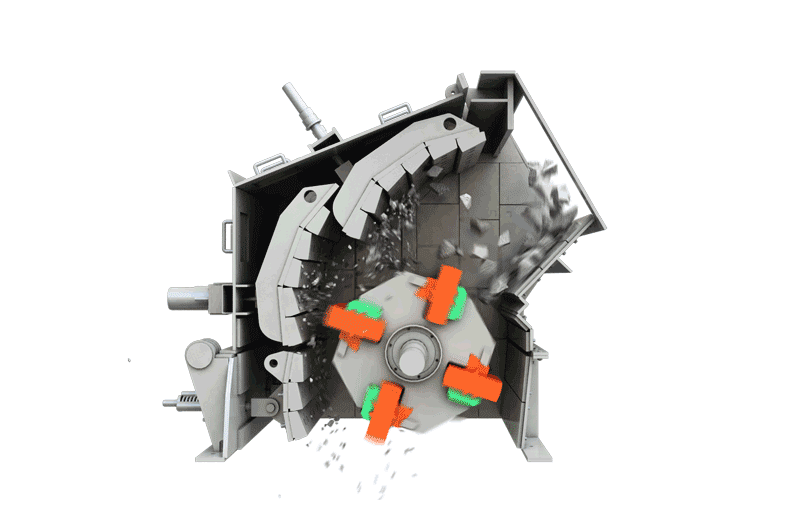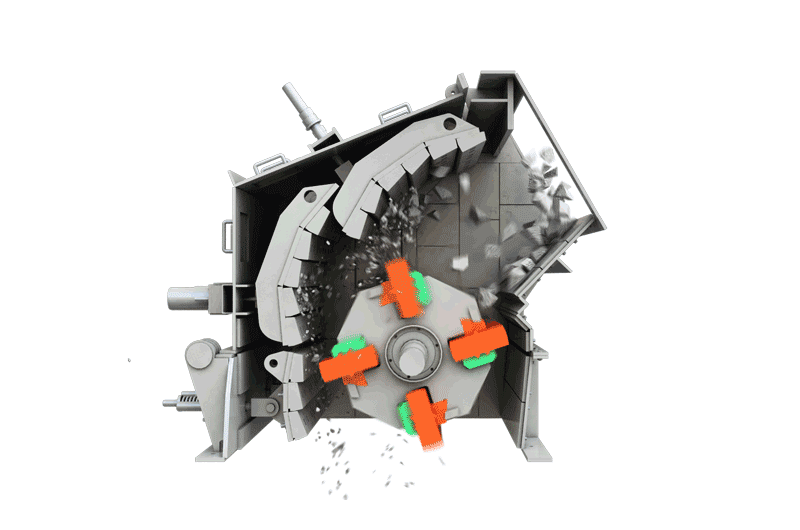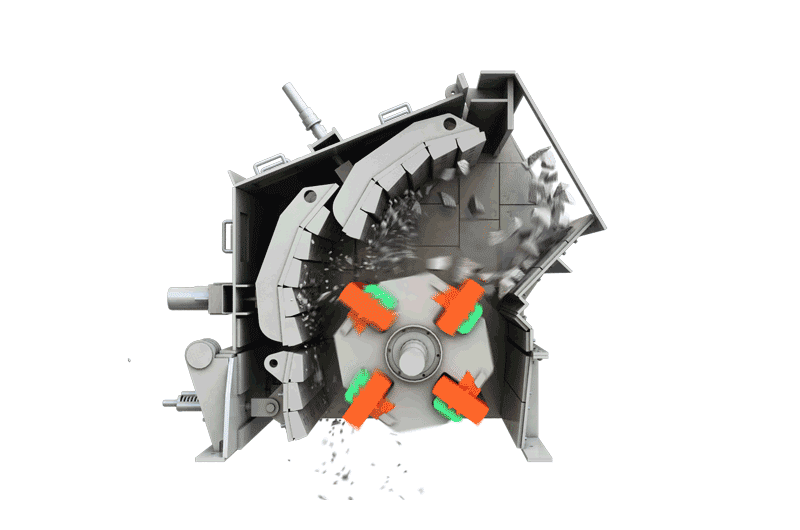
Impact Crusher (HSI) သည် ပစ္စည်းများကို ကောင်းစွာပုံသွင်းပေးသည်။ ၎င်း၏စွမ်းဆောင်ရည်သည် blow bar များနှင့် gap setting များပေါ်တွင် မူတည်သည်။
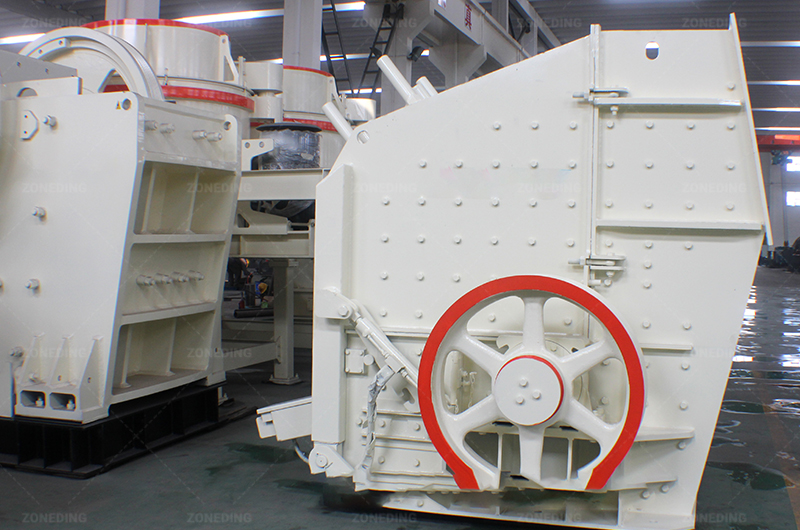 သက်ရောက်မှုနယ်
Blow Bar ပစ္စည်းရွေးချယ်မှု
High Chrome ဘားများကို အသုံးချမှုတိုင်းအတွက် အသုံးပြု၍မရပါ။ High Chrome သည် မာကျောသော်လည်း ကြွပ်ဆတ်ပါသည်။ သင်သည် ပွတ်တိုက်စားတတ်သော ဂရန်နိုက် သို့မဟုတ် သံပါဝင်သော အစာကို စီမံဆောင်ရွက်ပါက High Chrome ဘားများသည် ကွဲအက်သွားပါလိမ့်မည်။
- မြင့်မားသော ခရုမ်း- သန့်ရှင်းပြီး ပွတ်တိုက်မှုကင်းသော ထုံးကျောက်အတွက် အသုံးပြုပါ။
- မာတန်ဆစ်/မဂ္ဂနီစ် မြင့်မားခြင်း- မာကျောသောကျောက်များ သို့မဟုတ် သံချောင်းပါသော ပြန်လည်အသုံးပြုထားသော ကွန်ကရစ်အတွက် အသုံးပြုပါ။ ဤပစ္စည်းများသည် ကျိုးပဲ့ခြင်းကို ကာကွယ်ရန် ခိုင်ခံ့မှုကို ပေးစွမ်းသည်။
ကွာဟချက်ချိန်ညှိမှုဗျူဟာ
လေမှုတ်တံများသည် အချိန်ကြာလာသည်နှင့်အမျှ ပွန်းစားလာပါသည်။ ၎င်းသည် rotor နှင့် impact curtains (aprons) အကြား ကွာဟချက်ကို တိုးစေသည်။ ကွာဟချက်ကြီးလေ ကြမ်းတမ်းသော output ကို ထုတ်လုပ်သည်။ ၎င်းသည် return belt ပေါ်ရှိ ဝန်ကို တိုးစေပြီး စက်ရုံ၏ စုစုပေါင်းစွမ်းရည်ကို လျော့ကျစေသည်။ ဤကွာဟချက်ကို အပတ်စဉ် စစ်ဆေးသင့်သည်။ ခေတ်မီ ZONEDING crushers များသည် hydraulic assist devices များကို အသုံးပြုသည်။ ၎င်းသည် setting ကို လျင်မြန်စွာ ချိန်ညှိနိုင်စေပါသည်။ မြင့်မားသော reduction ratio ကို ထိန်းသိမ်းရန် ကွာဟချက်ကို ကျဉ်းမြောင်းစွာထားပါ။
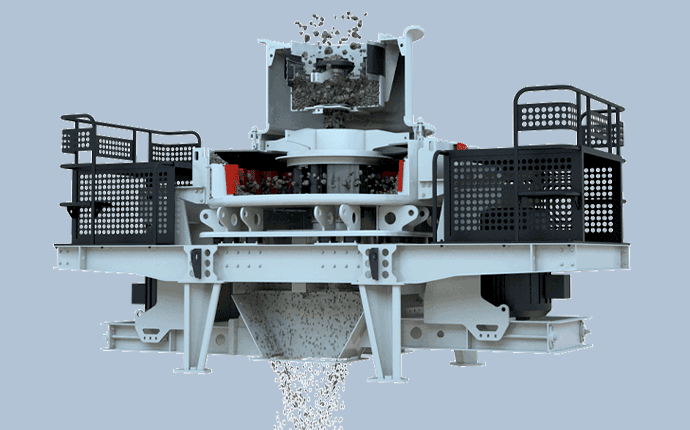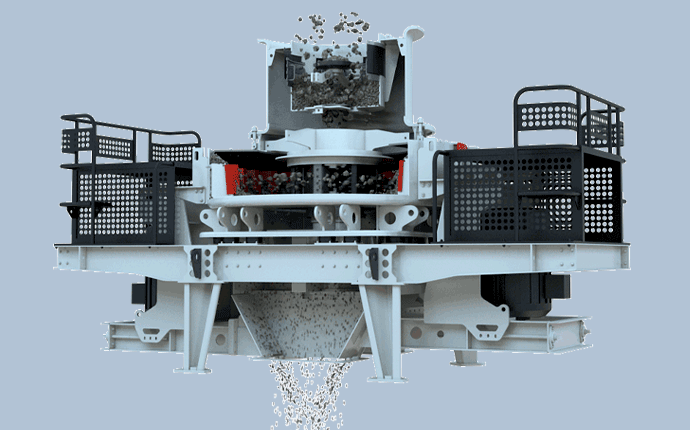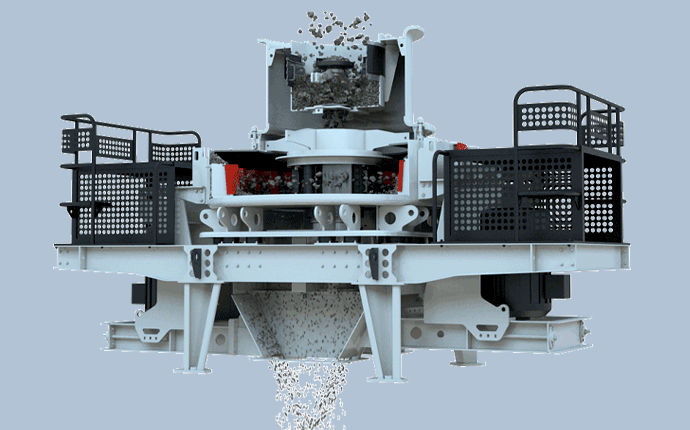
VSI သဲထုတ်လုပ်သူ- Tip Wear ကို နှောင့်နှေးစေရန် Center နှင့် Cascade Feed ကို မည်သို့ဟန်ချက်ညီအောင်ပြုလုပ်မည်နည်း။
သဲ ထုတ်လုပ်စက် (VSI) သည် မြင့်မားသောအမြန်နှုန်း (၅၀-၇၀ မီတာ/စက္ကန့်) တွင် လည်ပတ်သည်။ ရိုတာဟန်ချက်ညီမျှမှုသည် အရေးကြီးဆုံးအချက်ဖြစ်သည်။
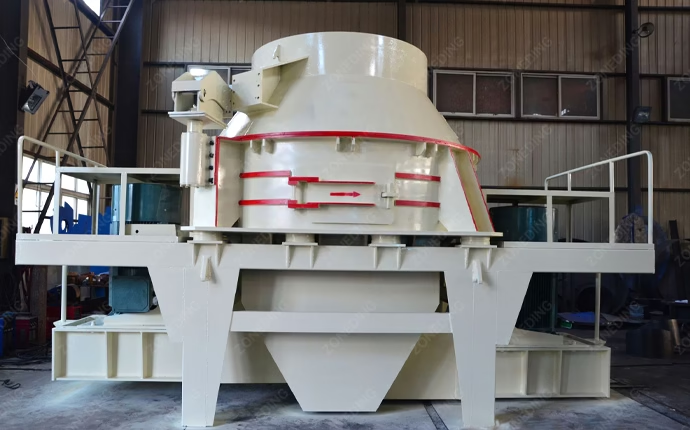 သဲလုပ်သည့်စက်
Cascade Feed ကို အကောင်းဆုံးဖြစ်အောင်လုပ်ခြင်း
VSI က သင့်အား feed ကို ခွဲထုတ်နိုင်စေပါတယ်။ အချို့က rotor ထဲသို့ ဝင်ပါတယ် (Center Feed)။ အချို့က rotor ပတ်လည်မှာ ကျရောက်ပါတယ် (Cascade Feed)။
- ကက်စကိတ်ကို တိုးမြှင့်ပါ- ပုံသွင်းရန်လိုအပ်ပြီး ပါဝါချွေတာလိုပါက ဤသို့ပြုလုပ်ပါ။ ပြုတ်ကျလာသောပစ္စည်းသည် “ကျောက်တုံးကာရံ” ကိုဖွဲ့စည်းသည်။ ရိုတာမှ ကျောက်များသည် ဤကာရံကိုထိမှန်သည်။ ရိုတာအပြင်ဘက်ရှိ ဤ “ကျောက်တုံးပေါ်ကျောက်တုံး” လုပ်ဆောင်ချက်သည် အပိုပါဝါကို အသုံးမပြုပါ။ ၎င်းသည် ရိုတာအဖျားများပေါ်ရှိ ပွတ်တိုက်မှုကို လျော့နည်းစေသည်။
- အလယ်ဗဟိုအစာကျွေးခြင်းကို တိုးမြှင့်ပါ- အမှုန်အမွှားများ (သဲ) ပိုမိုထုတ်လုပ်ရန် လိုအပ်ပါက ဤသို့ပြုလုပ်ပါ။
Rotor Balance နှင့် Tip အစားထိုးခြင်း
ရိုတာက အရမ်းမြန်မြန်လည်တယ်။ မညီမျှမှုအနည်းငယ်ကတောင် အဓိက bearings တွေကို ပျက်စီးစေနိုင်တယ်။ wear tip တစ်ခုကို ဘယ်တော့မှ အစားထိုးလို့မရပါဘူး။ tip တွေကို အစားထိုးရပါမယ်။ လိုက်ဖက်သောအစုံများ။ တပ်ဆင်ခြင်းမပြုမီ ဆန့်ကျင်ဘက်အဖျားများကို ချိန်တွယ်ပါ။ ၎င်းတို့သည် တစ်ထပ်တည်းကျရမည်။ ထို့အပြင်၊ ပစ်ချသည့်အဖျားများရှိ ဟောင်းနွမ်းမှုပုံစံကို စစ်ဆေးပါ။ တစ်ဖက်သည် ပိုမိုမြန်ဆန်စွာ ဟောင်းနွမ်းပါက သင့်အစာကျွေးစက်သည် မညီမညာဖြစ်နေသည်။ ဟောင်းနွမ်းမှုကို ညီမျှစေရန် အစာကျွေးကို အလယ်ဗဟိုတွင် ထားပါ။
ချောဆီစီမံခန့်ခွဲမှု- ချောဆီလည်ပတ်မှုနှင့် ဘီးရင်အပူချိန်စံနှုန်းများကို မည်သို့သတ်မှတ်ရမည်နည်း။
ချောဆီချို့ယွင်းမှုသည် ဘီးရင်းပျက်စီးမှု၏ နံပါတ်တစ်အကြောင်းရင်းဖြစ်သည်။ ဆီ သို့မဟုတ် အဆီအလွှာသည် သတ္တုအစိတ်အပိုင်းများကို ခွဲထားသည်။
ညစ်ညမ်းမှုထိန်းချုပ်ရေး
ဖုန်မှုန့်များသည် ပွတ်တိုက်စားတတ်ပါသည်။ ၎င်းသည် သံမဏိထက် မာကျောပါသည်။ ဂရိတ်သေနတ်ကို မတပ်ဆင်မီ ဂရိတ်ဆီဆက်စပ်ပစ္စည်းများကို သန့်ရှင်းရေးလုပ်ရပါမည်။ ဖုန်မှုန့်များမဝင်စေရန် ဆီတိုင်ကီများတွင် လေဝင်လေထွက်ကောင်းသော စစ်ထုတ်ကိရိယာများ ပါရှိကြောင်း သေချာပါစေ။
အပူချိန်စောင့်ကြည့်
- ပုံမှန်အတိုင်းအတာ- Bearing များသည် ပုံမှန်အားဖြင့် 40°C မှ 60°C အကြားတွင် လည်ပတ်လေ့ရှိသည်။
- အန္တရာယ်ဇုန် အပူချိန် ၇၀°C အထက် လျင်မြန်စွာ မြင့်တက်လာပါက စက်ကို ရပ်တန့်ပါ။
- ကိုဖြစ်ပေါ်စေသည်: အပူချိန်မြင့်မားခြင်းသည် ညစ်ညမ်းမှု၊ အဆီအလွန်အကျွံလိမ်းခြင်း (လှည့်ခြင်း) သို့မဟုတ် ዋንበርပင်ပန်းနွမ်းနယ်မှုကို ညွှန်ပြသည်။
ဆီသုံးသပ်ချက်
cone crusher များအတွက် ဆီကို မှန်မှန်စစ်ဆေးသင့်သည်။ ကြေးနီပါဝင်မှု မြင့်မားခြင်းသည် bushing ပျက်စီးမှုကို ညွှန်ပြသည်။ silica ပါဝင်မှု မြင့်မားခြင်းသည် seal ချို့ယွင်းမှုနှင့် ဖုန်မှုန့်များ ဝင်ရောက်မှုကို ညွှန်ပြသည်။ ၎င်းသည် ကြီးမားသော ချို့ယွင်းမှု မဖြစ်ပွားမီ ပြုပြင်မှုများကို စီစဉ်ရန် သင့်အား ကူညီပေးသည်။
ဝတ်ဆင်မှုအပိုင်းရွေးချယ်မှု- သတ္တုရိုင်းပွတ်တိုက်မှုအပေါ်အခြေခံ၍ လိုင်နာပစ္စည်းကို မည်သို့ရွေးချယ်ရမည်နည်း။
ဈေးနှုန်းတစ်ခုတည်းကို အခြေခံ၍မဟုတ်ဘဲ သင့်သတ္တုရိုင်း၏ ပွတ်တိုက်မှုညွှန်းကိန်း (Ai) ကို အခြေခံ၍ လိုင်နာများကို ရွေးချယ်သင့်သည်။
| သတ္တုရိုင်းအမျိုးအစား | ပွတ်တိုက်မှု (Ai) | အကြံပြုထားသောပစ္စည်း | အကျိုး |
|---|
| ထုံးကြောကျ | အနိမ့်ဆုံး (<0.1) | ရုန်းအားမြင့်သည်။ | အများဆုံးခံနိုင်ရည်ရှိသည်။ |
| မြစ်ကျောက်စရစ် | အလယ်အလတ် (၄-၈) | Mn18Cr2 (မြင့်မားသော မန်းဂနိစ်) | ခက်ခဲကြမ်းတမ်းမှုရဲ့ ချိန်ခွင်လျှာညှိမှု |
| နှမျးဖတျကြောကျ | မြင့် (> 0.5) | Mn22Cr2 / ကြွေထည်ထည့်သွင်းမှုများ | ပွတ်တိုက်မှုမြင့်မားခြင်းကို ခံနိုင်ရည်ရှိသည် |
| သွားပရိုဖိုင်ရွေးချယ်မှု | | | |
| မေးရိုးကြိတ်စက်များအတွက် သွား၏ပရိုဖိုင်သည် အရေးပါပါသည်။ လေးလံပြီး ချောမွေ့သောသွားများသည် ပိုကြာရှည်ခံသော်လည်း ပါဝါပိုမိုသုံးစွဲသည်။ ချွန်ထက်သောသွားများသည် ပိုမိုမြန်ဆန်စွာ ကြိတ်ချေသော်လည်း ပိုမိုမြန်ဆန်စွာ ပွန်းပဲ့သည်။ သင်၏ စွမ်းအင်ကုန်ကျစရိတ်ကို သင်၏ အပိုပစ္စည်းများဘတ်ဂျက်နှင့် ဟန်ချက်ညီအောင် ပြုလုပ်ရမည်။ | | | |
အစာကျွေးခြင်းလုပ်ငန်းများ- လည်ချောင်းညှစ်ခြင်းကို ထိန်းသိမ်းခြင်းဖြင့် စွမ်းအင်သုံးစွဲမှုကို မည်သို့လျှော့ချရမည်နည်း။
အဆိုပါ တုန်ခါကြှေးမှေး သင့်အပင်အတွက် အရှိန်ထိန်းကိရိယာအဖြစ် လုပ်ဆောင်သည်။ မှန်ကန်သော အစာကျွေးခြင်းသည် စွမ်းအင်ဖြုန်းတီးမှုကို လျော့နည်းစေသည်။
ဒဏ်ကြေးများကို စောစောစီးစီး ဖယ်ရှားပါ
grizzly bar အပိုင်းပါတဲ့ feeder ကိုသုံးသင့်ပါတယ်။ ဒါက မြေဆီလွှာနဲ့ ကျောက်တုံးငယ်တွေ (အမှုန်အမွှားတွေ) ကို ကြိတ်စက်ထဲ မဝင်ခင် ဖယ်ရှားပေးပါတယ်။ အမှုန်အမွှားတွေက ကြိတ်ခွဲခန်းထဲက ကျောက်တုံးကြီးတွေကို နူးညံ့စေပါတယ်။ ဒါက ကြိတ်ခွဲမှုအာနိသင်ကို လျော့ကျစေပြီး စွမ်းအင်ဖြုန်းတီးစေပါတယ်။ အမှုန်အမွှားတွေကို ဖယ်ရှားခြင်းအားဖြင့် ထိရောက်တဲ့စွမ်းရည်ကို ၂၀-၃၀% တိုးမြှင့်ပေးနိုင်ပါတယ်။
လည်ချောင်းအစာကျွေးခြင်းအတွက် အလိုအလျောက်စနစ်
သင်သည် feeder speed ကို crusher ၏ amp draw သို့မဟုတ် level sensor နှင့် ချိတ်ဆက်သင့်သည်။
- ဘယ်လိုအလုပ်လုပ်လဲ: crusher amp ဆွဲအားသည် သတ်မှတ်ထားသော ကန့်သတ်ချက်ထက် ကျော်လွန်သွားပါက feeder သည် အလိုအလျောက် နှေးကွေးသွားပါသည်။ load ကျဆင်းသွားပါက feeder သည် မြန်နှုန်းမြင့်လာပါသည်။
- ရလဒ်: ၎င်းက အစောပိုင်းတွင် ဆွေးနွေးခဲ့သည့် အကောင်းဆုံး “Choke Feed” အဆင့်ကို ထိန်းသိမ်းပေးပါသည်။ အလွန်အကျွံ ဝန်ပိခြင်း ပိတ်သွားခြင်းကို ကာကွယ်ပေးပြီး လည်ပတ်မှုကို တသမတ်တည်း ဖြစ်စေပါသည်။
ကြိုတင်ကာကွယ်ထိန်းသိမ်းမှု- တုန်ခါမှုနှင့် ဆီခွဲခြမ်းစိတ်ဖြာမှုကို အသုံးပြု၍ ချို့ယွင်းချက်များကို မည်သို့ခန့်မှန်းရမည်နည်း။
တုံ့ပြန်မှုပြုပြင်ထိန်းသိမ်းမှု (ပျက်စီးနေသောစက်များကိုပြုပြင်ခြင်း) သည် စျေးကြီးသည်။ ကြိုတင်ခန့်မှန်းပြုပြင်ထိန်းသိမ်းမှုကို ပြောင်းလဲသင့်သည်။
တုန်ခါမှုစောင့်ကြည့်လေ့လာခြင်း
ဘီးရင်အိမ်များတွင် ရိုးရှင်းသော တုန်ခါမှုအာရုံခံကိရိယာများ တပ်ဆင်ပါ။ တုန်ခါမှုပမာဏ ပြောင်းလဲသွားခြင်းသည် ပြဿနာ၏ ပထမဆုံးလက္ခဏာဖြစ်သည်။ ၎င်းသည် ချို့ယွင်းမှုမတိုင်မီ ရက်သတ္တပတ်များစွာအလိုတွင် ဘို့များလျော့ရဲနေခြင်း၊ ဘီးရင်များပျက်စီးခြင်း သို့မဟုတ် မညီမျှသော ရိုတာကို ထောက်လှမ်းသည်။
နေ့စဉ်စစ်ဆေးရေးလုပ်ရိုးလုပ်စဉ်
- Listen: သင့်စက်၏ ပုံမှန်အသံကို လေ့လာပါ။ jaw crusher ရှိ toggle plate လျော့ရဲနေခြင်းသည် ထူးခြားသော ကလစ်သံကို ဖြစ်ပေါ်စေသည်။
- ကွညျ့ရှု: စွန့်ထုတ်ခါးပတ်ကို စစ်ဆေးပါ။ ကြီးမားပြီး ပါးလွှာသော ကျောက်တုံးများသည် cone crusher "ခုန်နေသည်" သို့မဟုတ် impactor gap ကျယ်လွန်းသည်ကို ညွှန်ပြသည်။
- ခံစား: bearing အပူချိန်များကို ဘေးကင်းစွာစစ်ဆေးပါ။
ကြိတ်စက်ပြုပြင်ထိန်းသိမ်းမှုနှင့်ပတ်သက်သည့် မကြာခဏမေးလေ့ရှိသောမေးခွန်းများ
မေးခွန်း ၁: ကျွန်တော့်ရဲ့ jaw crusher toggle plate ကို ဘယ်အချိန်မှာ အစားထိုးရမယ်ဆိုတာ ဘယ်လိုသိနိုင်မလဲ။
၎င်းကို အပတ်စဉ် စစ်ဆေးသင့်သည်။ ထိုင်ခုံမျက်နှာပြင်တွင် မြင်သာသော အက်ကွဲကြောင်းများ၊ ပုံပျက်ခြင်း သို့မဟုတ် နက်ရှိုင်းသော အစင်းကြောင်းများကို သင်တွေ့ရှိပါက ချက်ချင်းအစားထိုးပါ။ ဟောင်းနွမ်းနေသော toggle plate သည် main frame သို့ အန္တရာယ်ရှိသော shock များကို ပေးပို့ပြီး ပြုပြင်ရန် ကုန်ကျစရိတ် ပိုမိုများပြားပါသည်။
မေးခွန်း ၂: ကျွန်တော့်ရဲ့ cone crusher output size က setting ထက် ဘာကြောင့် ပိုကြမ်းတာလဲ။
၎င်းသည် “liner bounce” ကြောင့် မကြာခဏ ဖြစ်ပွားလေ့ရှိသည်။ ဟိုက်ဒရောလစ်ဖိအား အလွန်နည်းနေပါက သို့မဟုတ် အစာကျွေးရာတွင် ကြေမွခြင်းမရှိသော ပစ္စည်း (အမှုန်အမွှားများ) အလွန်များနေပါက ချိန်ညှိကွင်း ကြွသွားမည်ဖြစ်သည်။ သင်၏ accumulator ဖိအားကို စစ်ဆေးပြီး အစာကျွေးခြင်းမပြုမီ အမှုန်အမွှားများကို စစ်ထုတ်ပါ။
မေးခွန်း ၃: လျှပ်စစ်ဓာတ်အားပြတ်တောက်ပြီးနောက် ပစ္စည်းများနှင့်ပြည့်နေသော ကြိတ်စက်ကို ပြန်လည်စတင်နိုင်ပါသလား။
လုံးဝမဟုတ်ပါဘူး။ ဒါက "စက်နှိုးမရခြင်း" ပါ။ မော်တာနဲ့ shaft မှာ torque အကြီးအကျယ်ဖြစ်စေပြီး ကျိုးပဲ့စေပါတယ်။ ပြန်စခင်မှာ ကြိတ်ခွဲခန်းကို ကိုယ်တိုင်ရှင်းရမယ် ဒါမှမဟုတ် hydraulic clearing system (ရှိရင်) ကိုသုံးရမယ်။
မေးခွန်း ၄: crusher bearing တွေအတွက် အကောင်းဆုံး grease က ဘာလဲ။
သင့်ရဲ့ ZONEDING လက်စွဲစာအုပ်မှာ သတ်မှတ်ထားတဲ့ အမဲဆီအတိုင်း အမြဲသုံးပါ။ ယေဘုယျအားဖြင့် Extreme Pressure (EP) ဖြည့်စွက်ပစ္စည်းများ (EP2 သို့မဟုတ် EP3) ပါဝင်တဲ့ Lithium-complex အမဲဆီကိုအသုံးပြုပါ။ စံကိုယ်ထည်အမဲဆီဟာ အပူချိန်မြင့်မားတဲ့အခါ အရည်ပျော်ပြီး bearing ပျက်စီးမှုကို ဖြစ်စေနိုင်ပါတယ်။
မေးခွန်း ၅: ကျွန်ုပ်၏ ကြိတ်ခွဲစက်ရုံမှ ဖုန်မှုန့်ထုတ်လွှတ်မှုကို မည်သို့လျှော့ချနိုင်မည်နည်း။
သင့်ရေဖြန်းနော်ဇယ်များသည် သန့်ရှင်းပြီး လွှဲပြောင်းသည့်နေရာများ (ကျွေးစက်မှ ကြိတ်စက်သို့၊ ကြိတ်စက်မှ ခါးပတ်သို့) တွင် တည်ရှိနေကြောင်း သေချာပါစေ။ ထို့အပြင်၊ သယ်ယူပို့ဆောင်ရေးခါးပတ်များကို လုံအောင်ပိတ်ထားပါ။ စုပ်ယူမှုအားကောင်းနေစေရန်အတွက် ဖုန်စုပ်စက်များကို ပုံမှန်ပြုပြင်ထိန်းသိမ်းခြင်းသည် မရှိမဖြစ်လိုအပ်ပါသည်။
အကျဉ်းချုပ်နှင့် အကြံပြုချက်များ
ကြိတ်စက်ပြုပြင်ထိန်းသိမ်းမှုသည် ကိရိယာများသာမက စောင့်ကြည့်မှုလည်း လိုအပ်ပါသည်။
- နားထောင် မေးရိုးကြိတ်စက်ရဲ့ ထိခိုက်မှုအသံဆီကို။
- စောင့်ကြည့် cone crusher ရဲ့ amp draw တည်ငြိမ်မှု။
- အတိုင်းအတာ သက်ရောက်မှုကြိတ်စက်မှ အထွက်အရွယ်အစားကို အပတ်စဉ်။
- စောငျ့ရှောကျ VSI ၏ တုန်ခါမှုအဆင့်။
ဒီအဆင့်တွေကို လိုက်နာမယ်ဆိုရင် သင့်ရဲ့ ကျောက်တုံးအပင်များ ယုံကြည်စိတ်ချစွာ လုပ်ဆောင်ပေးပါမည်။ ZONEDING တွင်၊ ကျွန်ုပ်တို့၏ စက်ပစ္စည်းများကို ပြုပြင်ထိန်းသိမ်းရလွယ်ကူစေရန် ဒီဇိုင်းထုတ်ထားပါသည်။ သင်၏ နေ့စဉ်အာရုံစိုက်မှုသည် ရင်းနှီးမြှုပ်နှံမှုအပေါ် အကောင်းဆုံးအကျိုးအမြတ်ကို သေချာစေသည်။
ဇုန်ခွဲခြားခြင်းကို ဆက်သွယ်ပါ
သီးခြား ဟောင်းနွမ်းနေတဲ့ အစိတ်အပိုင်းတွေ ဒါမှမဟုတ် ပြုပြင်ထိန်းသိမ်းမှု စစ်ဆေးခြင်း လိုအပ်ပါသလား။ ဆက်သွယ်ရန် ယနေ့ပင်။ ကျွန်ုပ်တို့သည် သင်၏ လုပ်ငန်းစဉ်စီးဆင်းမှုနှင့် စက်ပစ္စည်းဖွဲ့စည်းပုံကို အကောင်းဆုံးဖြစ်အောင် ကူညီပေးပါသည်။
 ဇုန်ခွဲစက်