စက်ရုံတစ်ခုလုံးကို ရှာဖွေပါ။ ကြိတ်ခွဲသည့်စက်ကိရိယာများ
ဘောလုံးစက်အစွန်းအဖုံးသည် ကြိတ်ခွဲသည့်ဗုံတစ်ခုလုံးအတွက် အဓိကဖွဲ့စည်းပုံဆိုင်ရာထောက်ပံ့မှုအဖြစ် ဆောင်ရွက်သည်။ ဤအစိတ်အပိုင်းသည် ကြိတ်ခွဲသည့်ဘောလုံးများနှင့် သတ္တုရိုင်းများ၏ ကြီးမားသောအလေးချိန်ကို ခံနိုင်ရည်ရှိရမည်။ လည်ပတ်မှုဖိအားမြင့်မားခြင်းကြောင့် အဆုံးအဖုံးသည် စက်ပိုင်းဆိုင်ရာချို့ယွင်းမှု မကြာခဏဖြစ်ပွားသည့်နေရာတစ်ခုဖြစ်စေသည်။ ခေတ်မီသတ္တုတူးဖော်ရေးလုပ်ငန်းများသည် အမြင့်ဆုံးကြာရှည်ခံမှုအတွက် ပေါင်းစပ်သွန်းလုပ်ထားသောသံမဏိဒီဇိုင်းများကို ဦးစားပေးသည်။ အရည်အသွေးမြင့်စက်ခေါင်းအစားထိုးမှုကို ရွေးချယ်ခြင်းသည် ရေရှည်ထုတ်လုပ်မှုရပ်တန့်ခြင်းကို ကာကွယ်ပေးသည်။ ယုံကြည်စိတ်ချရသော သွန်းလုပ်နည်းစနစ်များသည် သတ္တုထုတ်လုပ်ရေးလိုင်းတစ်ခုလုံး၏ ဘေးကင်းမှုကို သေချာစေသည်။ ဤအစိတ်အပိုင်းသည် လည်ပတ်နေသောအခွံကို တည်ငြိမ်သောဝက်ဝံများနှင့် ချိတ်ဆက်ပေးသည်။ ၎င်းသည် အလေးချိန်နှင့် torque နှစ်မျိုးလုံးကို တစ်ပြိုင်နက်တည်းကိုင်တွယ်ရမည်။ ဤအစိတ်အပိုင်းကို သင့်လျော်သောအင်ဂျင်နီယာပညာသည် ယုံကြည်စိတ်ချရသောစနစ်၏အခြေခံအုတ်မြစ်ဖြစ်သည်။
နောက်ဆုံးအပ်ဒိတ်လုပ်ခဲ့သည်- ၂၀၂၆ ခုနှစ် ဇွန်လ | ခန့်မှန်းဖတ်ချိန်- 16 မိနစ်
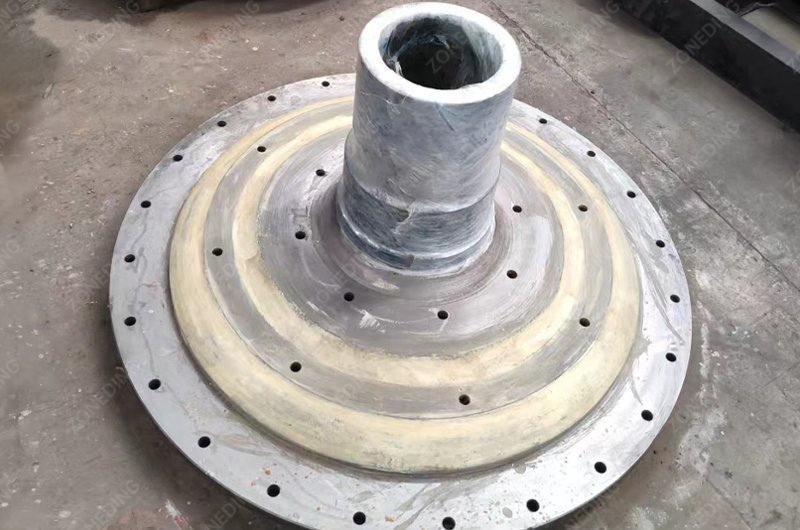
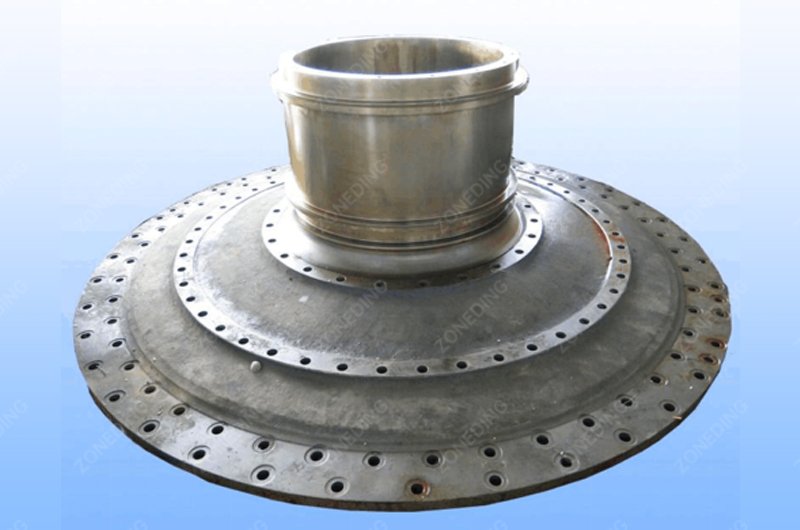
ပေါင်းစပ်သွန်းလောင်းထားသော ဘောလုံးစက်၏ အဖုံးသည် အမြင့်ဆုံးဖွဲ့စည်းပုံဆိုင်ရာ တည်တံ့မှုနှင့် ပင်ပန်းနွမ်းနယ်မှုကို ခံနိုင်ရည်ရှိမှုကို ပေးစွမ်းသည်။ ဤဒီဇိုင်းသည် trunnion နှင့် flange disk ကိုဖွဲ့စည်းရန် တစ်ခုတည်းသော၊ စဉ်ဆက်မပြတ်သွန်းလုပ်ထားသောသံမဏိအပိုင်းအစကို အသုံးပြုသည်။ သတ္တုတွင် အားနည်းချက်များဖန်တီးရန် အဆစ်များ သို့မဟုတ် ဂဟေဆက်များ မရှိပါ။ ကြီးမားသော သတ္တုတူးဖော်ရေးစီမံကိန်းများသည် လည်ပတ်မှု၏ စဉ်ဆက်မပြတ်ကွေးညွှတ်အားများကို ကိုင်တွယ်ရန် ဤခိုင်မာသောတည်ဆောက်ပုံ လိုအပ်သည်။ တစ်ခုတည်းသော အပိုင်းအစသွန်းလုပ်ခြင်းသည် မျက်နှာပြင်တစ်ခုလုံးတွင် ဖိအားကို ညီတူညီမျှ ဖြန့်ဝေပေးသည်။ ဤဟန်ချက်ညီမှုသည် မာကျောသောသတ္တုရိုင်းများကို ပြုပြင်ထုတ်လုပ်သည့် အကြီးစားစက်ရုံများအတွက် အရေးကြီးပါသည်။ ၎င်းသည် တုန်ခါမှုအောက်တွင် အဆစ်များကွဲထွက်ခြင်းအန္တရာယ်ကို ဖယ်ရှားပေးသည်။
ပေါင်းစပ်သွန်းလောင်းထားသော အဖုံးများသည် ရှေးဟောင်းဒီဇိုင်းများတွင်တွေ့ရှိရသော ဘို့လ် သို့မဟုတ် ဂဟေဆက်ထားသော အဆစ်များနှင့် ဆက်စပ်သော အန္တရာယ်များကို ဖယ်ရှားပေးပါသည်။ ကြိတ်ခွဲခြင်းလုပ်ငန်းစဉ်အတွင်း မြင့်မားသောကြိမ်နှုန်းတုန်ခါမှုကြောင့် ဘို့လ်များသည် အချိန်ကြာလာသည်နှင့်အမျှ လျော့ရဲသွားနိုင်သည်။ ဂဟေဆက်ခြင်းများတွင် မကြာခဏဆိုသလို လေးလံသောဝန်များအောက်တွင် ကျယ်ပြန့်လာသော ဖုံးကွယ်ထားသော မိုက်ခရိုအက်ကွဲကြောင်းများ ပါဝင်လေ့ရှိသည်။ ခိုင်မာသောသွန်းလောင်းထားသော သံမဏိအဖုံးသည် မီဒီယာတန်ချိန်ရာပေါင်းများစွာ၏ အလေးချိန်အောက်တွင်ပင် ၎င်း၏ပုံသဏ္ဍာန်ကို ထိန်းသိမ်းထားသည်။ ဤဖွဲ့စည်းပုံတည်ငြိမ်မှုသည် trunnion ၏ ချိန်ညှိမှုကို ကာကွယ်ပေးသည်။ ၎င်းသည် ကြိတ်စက်ကို အလယ်ဗဟိုတွင်ထားရှိခြင်းဖြင့် ဂီယာစနစ်များပေါ်ရှိ ဟောင်းနွမ်းမှုကိုလည်း လျော့နည်းစေသည်။ ကမ္ဘာလုံးဆိုင်ရာ သတ္တုတူးဖော်ရေးစံနှုန်းအများစုသည် အချင်းသုံးမီတာထက်ပိုသော ကြိတ်စက်များအတွက် ပေါင်းစပ်သွန်းလောင်းထားသော ဒီဇိုင်းများကို သတ်မှတ်သည်။ ဤတစ်ကိုယ်တော်ဖွဲ့စည်းပုံသည် တစ်ခုတည်းသော မာကျောသောကိုယ်ထည်အဖြစ် လုပ်ဆောင်သည်။ ၎င်းသည် လေးလံသောကြိတ်ခွဲဘောလုံးများကြောင့် ဖြစ်ပေါ်လာသော “prying” အကျိုးသက်ရောက်မှုကို ခံနိုင်ရည်ရှိသည်။ ရေရှည်စမ်းသပ်မှုများအရ အပိုင်းတစ်ခုချင်းသွန်းလောင်းခြင်းသည် အပိုင်းများစွာပါဝင်သော အခြားရွေးချယ်စရာများထက် လည်ပတ်မှုစက်ဝန်း ၄၀% ပိုမိုရှင်သန်နိုင်ကြောင်း ပြသသည်။ ဤယုံကြည်စိတ်ချရမှုသည် ၂၄ နာရီအတွက် မရှိမဖြစ်လိုအပ်ပါသည်။ အကျိုးပြုပစ္စည်း စစ်ဆင်ရေး။
| လက္ခဏာ | သံမဏိပေါင်းစပ်သွန်းလုပ်ခြင်း | စစ်ဆင်ရေးသက်ရောက်မှု |
|---|---|---|
| ပူးတွဲဆောက်လုပ်ရေး | ဂဟေဆက်ခြင်း သို့မဟုတ် ဘို့များ သုည | အဆစ်ပျက်စီးခြင်းအန္တရာယ်မရှိပါ |
| စိတ်ဖိစီးမှု ဖြန့်ဝေခြင်း။ | ဒစ်ခ်တစ်လျှောက် တစ်ပြေးညီ | မောပန်းနွမ်းနယ်မှုသက်တမ်း ပိုမိုမြင့်မားခြင်း |
| ပစ္စည်းအဆင့် | ZG230-450 စံ | ပြင်းထန်သောသက်ရောက်မှု |
| အသက်ရှည်ခြင်း | ဝန်ဆောင်မှုသက်တမ်း 15+ နှစ် | ပိုင်ဆိုင်မှု၏စုစုပေါင်းကုန်ကျစရိတ်ကိုလျှော့ချ |
ဤနေရာသည် အပြင်းထန်ဆုံးကွေးညွှတ်မှုဖိအားကို ကြုံတွေ့ရသောကြောင့် fillet radius တွင် အက်ကွဲကြောင်းများ မကြာခဏ ဖြစ်ပေါ်လေ့ရှိသည်။ fillet အချင်းဝက်သည် ကျဉ်းမြောင်းသော trunnion shaft နှင့် ကျယ်ပြန့်သော flange disk တို့ထိသည့် ကွေးညွှတ်သောအပိုင်းဖြစ်သည်။ ကြိတ်စက်လည်ပတ်တိုင်း သတ္တုရိုင်း၏အလေးချိန်သည် ဤအကူးအပြောင်းအမှတ်ပေါ်တွင် တွန်းပို့သည်။ ဤလှုပ်ရှားမှုသည် သတ္တုပေါ်တွင် "prying" အကျိုးသက်ရောက်မှုကို ဖန်တီးပေးသည်။ သန်းပေါင်းများစွာသော စက်ဝန်းများတစ်လျှောက် ဤထပ်ခါတလဲလဲအားသည် သတ္တုပင်ပန်းနွမ်းနယ်မှုကို ဖြစ်စေသည်။ ပုံသွင်းခြင်းတွင် အတွင်းပိုင်းပူဖောင်းငယ်များပါဝင်ပါက အက်ကွဲကြောင်းသည် နောက်ဆုံးတွင် ထိုအားနည်းသောနေရာများတွင် စတင်လိမ့်မည်။ ဤအားများကို မှန်ကန်စွာဖြန့်ဝေရန် ကွေးညွှတ်မှုသည် ချောမွေ့ရမည်။
အတွင်းပိုင်းသွန်းလောင်းခြင်းချို့ယွင်းချက်များသည် ဘောလုံးစက်၏အဖျားအဖုံးပျက်ကွက်ခြင်း၏ အဓိက "တိတ်ဆိတ်သော" အကြောင်းရင်းဖြစ်သည်။ အပေါက်များနှင့်သဲများပါဝင်ခြင်းသည် ဖိအားစုစည်းပေးသည့်အရာများအဖြစ် လုပ်ဆောင်သည်။ တံသင်အရွယ်ရှိ အပေါက်ငယ်လေးတစ်ခုပင် ငါးနှစ်တာလည်ပတ်မှုအတွင်း ကြီးမားသောကျိုးပဲ့မှုကို ဖြစ်စေနိုင်သည်။ စက်ပိုင်းဆိုင်ရာ ချိန်ညှိမှုညံ့ဖျင်းခြင်းကလည်း ဤလုပ်ငန်းစဉ်ကို မြန်ဆန်စေသည်။ စက်ရုံအခွံသည် အဆုံးအဖုံးနှင့် ပြီးပြည့်စုံစွာ အလယ်ဗဟိုမရှိပါက မညီမညာလိမ်အားတစ်ခု ဖြစ်ပေါ်သည်။ ဤအားသည် သတ္တုမကိုင်တွယ်နိုင်သောပုံစံဖြင့် fillet အချင်းဝက်ကို ဆွဲယူသည်။ အက်ကွဲကြောင်းတစ်ခုစတင်သည်နှင့် ပွတ်တိုက်ရည်သည် ကွာဟချက်ထဲသို့ ဝင်ရောက်သည်။ ၎င်းသည် တိုက်စားခြင်းမှတစ်ဆင့် ပျက်စီးမှုကို မြန်ဆန်စေသည်။ ပြုပြင်ထိန်းသိမ်းရေးအဖွဲ့များသည် လိုင်နာပြောင်းလဲမှုတိုင်းတွင် ဤနေရာကို စစ်ဆေးရမည်။ အက်ကွဲကြောင်းကို စောစောစီးစီးသိရှိခြင်းဖြင့် စက်ရုံခေါင်းအစားထိုးရန် စီစဉ်ထားနိုင်သည်။ အက်ကွဲကြောင်းသည် နံရံတစ်ခုလုံးကို ဖောက်ထွက်သွားပါက စက်ရုံသည် ချက်ချင်းရပ်တန့်ရမည်။ ၎င်းသည် ထုတ်လုပ်မှုအချိန်တွင် ကြီးမားသောဆုံးရှုံးမှုများကို ဖြစ်ပေါ်စေသည်။
Slurry leakage သည် spigot အံဝင်ခွင်ကျမဖြစ်ခြင်း သို့မဟုတ် flange တွင် bolt tensioning မညီမျှခြင်းကြောင့် ဖြစ်လေ့ရှိသည်။ spigot သည် အဆုံးအဖုံးကို ကြိတ်စက်အခွံနှင့် ချိန်ညှိပေးသည့် စက်ဖြင့်ပြုလုပ်ထားသော “ခြေလှမ်း” ဖြစ်သည်။ ဤမျက်နှာပြင်သည် ကွက်လပ်မရှိသော တိကျသော တပ်ဆင်မှုဖြစ်ရမည်။ တပ်ဆင်မှုလျော့နေပါက ကြိတ်စက်၏ အတွင်းပိုင်းဖိအားသည် အရည်ကို အက်ကွဲကြောင်းမှတစ်ဆင့် တွန်းပို့သည်။ Slurry တွင် ပွတ်တိုက်သဲနှင့် သံမဏိမျက်နှာပြင်များကို လျင်မြန်စွာ ကြိတ်ခွဲသည့် ဓာတုပစ္စည်းများ ပါဝင်သည်။ သေးငယ်သော အစက်အပြောက်အဖြစ် စတင်ခြင်းသည် ရက်သတ္တပတ်အနည်းငယ်အတွင်း မြင့်မားသောဖိအားဂျက်အဖြစ်သို့ ပြောင်းလဲနိုင်သည်။ တံဆိပ်သည် သတ္တုနှင့် သတ္တုထိတွေ့မှုနှင့် အရည်အသွေးမြင့် gasket ပေါ်တွင် မူတည်သည်။
မှားယွင်းသော ဘို့တင်းကျပ်မှုအစီအစဥ်များသည်လည်း တံဆိပ်ခတ်ခြင်းပျက်ကွက်မှုများကို ဖြစ်ပေါ်စေသည်။ ပြုပြင်ထိန်းသိမ်းမှုအဖွဲ့များသည် ဘို့များကို ကြယ်ပုံစံအစား စက်ဝိုင်းပုံစံဖြင့် တင်းကျပ်ပါက၊ အနားကွပ်သည် ကောက်သွားနိုင်သည်။ ကောက်နေသော အနားကွပ်သည် gasket ကို ဖိအားပင် မသက်ရောက်ပါ။ အရည်အတွက် လမ်းကြောင်းငယ်တစ်ခု ပွင့်သွားသည်နှင့် တိုက်စားမှုလုပ်ငန်းစဉ် စတင်သည်။ ဤယိုစိမ့်မှုသည် အန္တရာယ်ရှိသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းသည် အဓိက trunnion bearings သို့ မကြာခဏရောက်ရှိလေ့ရှိသောကြောင့်ဖြစ်သည်။ အရည်သည် အရည်သဲစက္ကူကဲ့သို့ လုပ်ဆောင်ပြီး ညစ်ညမ်းပြီး နာရီပိုင်းအတွင်း ဘက်ရီမျက်နှာပြင်ကို ပျက်စီးစေလိမ့်မည်။ အရည်ရှိ အမှုန်အမွှားများသည် အဖြူရောင်သတ္တု ဘက်ရီများအတွက် အထူးအန္တရာယ်ရှိသည်။ အဆက်မပြတ်ယိုစိမ့်မှုသည် အနားကွပ် ဘို့များကိုလည်း တိုက်စားစေသည်။ ၎င်းသည် ၎င်းတို့ကို ကြွပ်ဆတ်စေပြီး ဝန်အောက်တွင် ကျိုးလွယ်စေသည်။ အနားကွပ်ကို ခြောက်သွေ့စွာထားရှိခြင်းသည် မည်သည့်အရာ၏ ရေရှည်ကျန်းမာရေးအတွက်မဆို အရေးကြီးပါသည်။ သံရိုင်း ပြုပြင်ထုတ်လုပ်ရေးစက်ရုံ။ သန့်ရှင်းစွာတပ်ဆင်ခြင်းသည် ယိုစိမ့်မှုမှ အကောင်းဆုံးကာကွယ်မှုဖြစ်သည်။
| ဖြစ်နိုင်ချေ ပြဿနာ | ရောဂါရှာဖွေရေးလုပ်ဆောင်ချက် | လိုအပ်သောပြင်ဆင်မှု |
|---|---|---|
| Loose Bolts | ဟိုက်ဒရောလစ်ကိရိယာများဖြင့် torque ကိုစစ်ဆေးပါ | ကြယ်ပုံစံအတိုင်း သတ်မှတ်ချက်အတိုင်း ပြန်လည်တင်းကျပ်ပါ |
| ပျက်စီးနေသော ဂက်စကတ် | စုတ်ပြဲခြင်း သို့မဟုတ် ဖိသိပ်မှု ရှိမရှိ စစ်ဆေးပါ | သိပ်သည်းဆမြင့်ရော်ဘာဖြင့် အစားထိုးပါ |
| Spigot Wear | အာရုံခံကိရိယာဖြင့် ကွာဟချက်ကို တိုင်းတာပါ | အဆစ်ကို သတ္တုဖြန်း သို့မဟုတ် ချပ်လိမ်းပါ |
| အခွံပုံပျက်ခြင်း | “လုံးဝ လုံးဝန်းမနေ” သော အခွံ ရှိမရှိ စစ်ဆေးပါ | ပရော်ဖက်ရှင်နယ် စက်ပိုင်းဆိုင်ရာ ပြန်လည်ချိန်ညှိခြင်း |
ZONEDING သည် ZG230-450 သံမဏိ၏ ဓာတုဖွဲ့စည်းပုံကို တိုးတက်ကောင်းမွန်စေသောကြောင့် အဆုံးအဖုံး မကွဲအက်စေရန် သေချာစေသည်။ စံသွန်းသံမဏိတွင် ဖော့စဖရပ်စ်နှင့် ဆာလ်ဖာပါဝင်မှု မြင့်မားလေ့ရှိသည်။ ဤဒြပ်စင်များသည် အပူချိန်နိမ့်သောအခါတွင် သတ္တုကို ဖန်ကဲ့သို့ ကြွပ်ဆတ်စေသည်။ ကြွပ်ဆတ်သော အဆုံးအဖုံးသည် ၁၀၀ မီလီမီတာ သံမဏိဘောလုံးသည် လိုင်နာကို ထိမှန်သည့် တုန်ခါမှုကို မစုပ်ယူနိုင်ပါ။ ဇုန်ခွဲခြင်းသည် ဤမသန့်စင်မှုများကို ၀.၀၂၅% ထက်နည်းအောင် ကန့်သတ်ထားသည်။ ဤသန့်စင်မှုသည် သံမဏိကို ပျော့ပျောင်းစေသည်။ ပျော့ပျောင်းသောသတ္တုသည် အပိုင်းပိုင်းမကျိုးဘဲ အနည်းငယ်ကွေးနိုင်သည်။ ဤဘေးကင်းရေးအနားသတ်သည် မြင့်မားသောသက်ရောက်မှုရှိသော ကြိတ်ခွဲခြင်းပတ်ဝန်းကျင်များအတွက် အရေးကြီးပါသည်။
မဂ္ဂနီစ်နှင့် ခရိုမီယမ်ထည့်သွင်းခြင်းသည် ကြိတ်ခွဲသည့်အစိတ်အပိုင်းများ၏ စွမ်းဆောင်ရည်ကို ပိုမိုမြှင့်တင်ပေးသည်။ မဂ္ဂနီစ်သည် သံမဏိတွင် မာကျောမှုအနက်ကို တိုးစေသည်။ ခရိုမီယမ်သည် ရွှေ သို့မဟုတ် ကြေးနီသတ္တုရိုင်း စီမံဆောင်ရွက်ရာတွင် မကြာခဏတွေ့ရသော ချေးတက်စေသည့် ဓာတုပစ္စည်းများကို ခံနိုင်ရည်ရှိစေသည်။ အရည်ပျော်သည့်အဆင့်တွင် vacuum degassing သည် ဟိုက်ဒရိုဂျင်နှင့် နိုက်ထရိုဂျင်ကို ဖယ်ရှားပေးသည်။ ဤအဆင့်သည် သတ္တုရုတ်တရက်ပျက်စီးခြင်းကို ဖြစ်စေသော အပေါက်ငယ်များဖွဲ့စည်းခြင်းကို ကာကွယ်ပေးသည်။ ဤမြင့်မားသောသန့်စင်မှုချဉ်းကပ်မှုသည် မည်သည့်အရာအတွက်မဆို မရှိမဖြစ်လိုအပ်သည်။ ရွှေထုတ်စက်ရုံ ပြင်းထန်သောရာသီဥတုတွင် လည်ပတ်ခြင်း။ သံမဏိသည် နွေရာသီအပူနှင့် ဆောင်းရာသီအအေးနှစ်မျိုးလုံးတွင် ၎င်း၏ခိုင်ခံ့မှုကို ထိန်းသိမ်းထားရမည်။ ကာဗွန်ပါဝင်မှုကို တိကျစွာထိန်းချုပ်ခြင်းသည် သတ္တုသည် မာကျောသော်လည်း ကြွပ်ဆတ်ခြင်းမရှိကြောင်း သေချာစေသည်။ အသုတ်တိုင်းသည် ဒြပ်စင်များကို အတည်ပြုရန် ရောင်စဉ်ခွဲခြမ်းစိတ်ဖြာမှုကို ဖြတ်သန်းသည်။ ဤဒေတာသည် ပုံသွင်းမှုတိုင်းသည် သတ္တုတူးဖော်ရေးစက်ယန္တရားများအတွက် ကမ္ဘာလုံးဆိုင်ရာစံနှုန်းများနှင့် ကိုက်ညီကြောင်း သေချာစေသည်။ ယုံကြည်စိတ်ချရသော ဓာတုဗေဒသည် အရည်အသွေးနိမ့် အစိတ်အပိုင်းများတွင် တွေ့ရလေ့ရှိသော "အက်ကွဲပြီး ကွဲအက်ခြင်း" ချို့ယွင်းမှုများကို ကာကွယ်ပေးသည်။
ZONEDING သွန်းလောင်းခြင်းလုပ်ငန်းစဉ်သည် အစိတ်အပိုင်းတစ်ခုကို ခိုင်မာစေရန်အတွက် ကွန်ပျူတာသရုပ်ဖော်ခြင်းနှင့် မြင့်မားသောဖိအားမြှင့်တင်ပေးသည့် စင်များကို အသုံးပြုသည်။ ဘောလုံးစက်အဖုံးကဲ့သို့သော ကြီးမားသော သွန်းလုပ်မှုများသည် အေးသွားသည်နှင့်အမျှ ကျုံ့သွားသည်။ အစိတ်အပိုင်း၏အလယ်ဗဟိုသည် မျက်နှာပြင်ထက် နှေးကွေးစွာအေးသွားပါက ကျုံ့သွားသောအပေါက်တစ်ခု ဖြစ်ပေါ်လာသည်။ ZONEDING သည် အဆင့်မြင့်ဆော့ဖ်ဝဲလ်ကို အသုံးပြု၍ အအေးခံခြင်းလုပ်ငန်းစဉ်ကို 3D ပုံစံဖြင့် ပုံစံထုတ်သည်။ ဤဒေတာသည် အင်ဂျင်နီယာများအား risers များကို မည်သည့်နေရာတွင် ထားရမည်ကို ပြောပြသည်။ Risers များသည် အစိတ်အပိုင်းကျုံ့သွားသည်နှင့်အမျှ အစိတ်အပိုင်းကို ထောက်ပံ့ပေးသည့် ပူသောသတ္တု၏ အပိုမီးခိုးခေါင်းတိုင်များဖြစ်သည်။ ၎င်းတို့သည် အဖုံး၏ အဓိကကိုယ်ထည်သည် ခိုင်မာသောသံမဏိဖြင့် အပြည့်အဝပြည့်နှက်နေကြောင်း သေချာစေသည်။
ကြွေအမြှုပ်စစ်ထုတ်ကိရိယာများကိုအသုံးပြုခြင်းမှာ လုပ်ငန်းစဉ်တွင် နောက်ထပ်အရေးကြီးသောအဆင့်တစ်ခုဖြစ်သည်။ ဤစစ်ထုတ်ကိရိယာများသည် မှိုထဲသို့မဝင်မီ ချော်နှင့်သဲအမှုန်အမွှားများကို ဖမ်းယူပေးသည်။ ချော်သည် ကြိတ်ခွဲစက်ခေါင်းပုံသွင်းထုတ်ကုန်များတွင် အားနည်းချက်များ၏ အဖြစ်များသောအကြောင်းရင်းတစ်ခုဖြစ်သည်။ ZONEDING သည် မှိုများအတွက် မြင့်မားသောအစွမ်းသတ္တိရှိသော ရေဆေးသဲကိုလည်း အသုံးပြုသည်။ ဤသဲသည် အရည်ပျော်နေသောသံမဏိ၏အပူအောက်တွင် ပြိုကွဲမသွားပါ။ အစိတ်အပိုင်းကို ပုံသွင်းပြီးသည်နှင့် ၎င်းသည် မှိုထဲတွင် ငါးရက်မှ ခုနစ်ရက်အထိ ရှိနေတတ်သည်။ ဤနှေးကွေးသောအအေးခံခြင်းသည် အတွင်းပိုင်းတင်းမာမှုများစုပုံခြင်းကို ကာကွယ်ပေးသည်။ လျင်မြန်စွာအအေးခံခြင်းသည် သံမဏိကို ကြွပ်ဆတ်ပြီး မညီမညာဖြစ်စေသည်။ အပူချိန်မျဉ်းကွေးကို စီမံခန့်ခွဲခြင်းဖြင့် စက်ရုံသည် တူညီသောသတ္တုဖွဲ့စည်းပုံကို ထုတ်လုပ်သည်။ ဤတူညီမှုသည် မြင့်မားသောလည်ပတ်မှုဝန်များအောက်တွင် အစိတ်အပိုင်းကို ပိုမိုခိုင်မာစေသည်။ ထို့နောက် ပုံသွင်းခြင်းတိုင်းကို X-ray များဖြင့် စစ်ဆေးပြီး ၎င်းသည် အစိုင်အခဲဖြစ်ကြောင်း အတည်ပြုသည်။ ဤချို့ယွင်းချက်သုညမူဝါဒသည် ဖောက်သည်အား ဖုံးကွယ်ထားသောချို့ယွင်းမှုများမှ ကာကွယ်ပေးသည်။
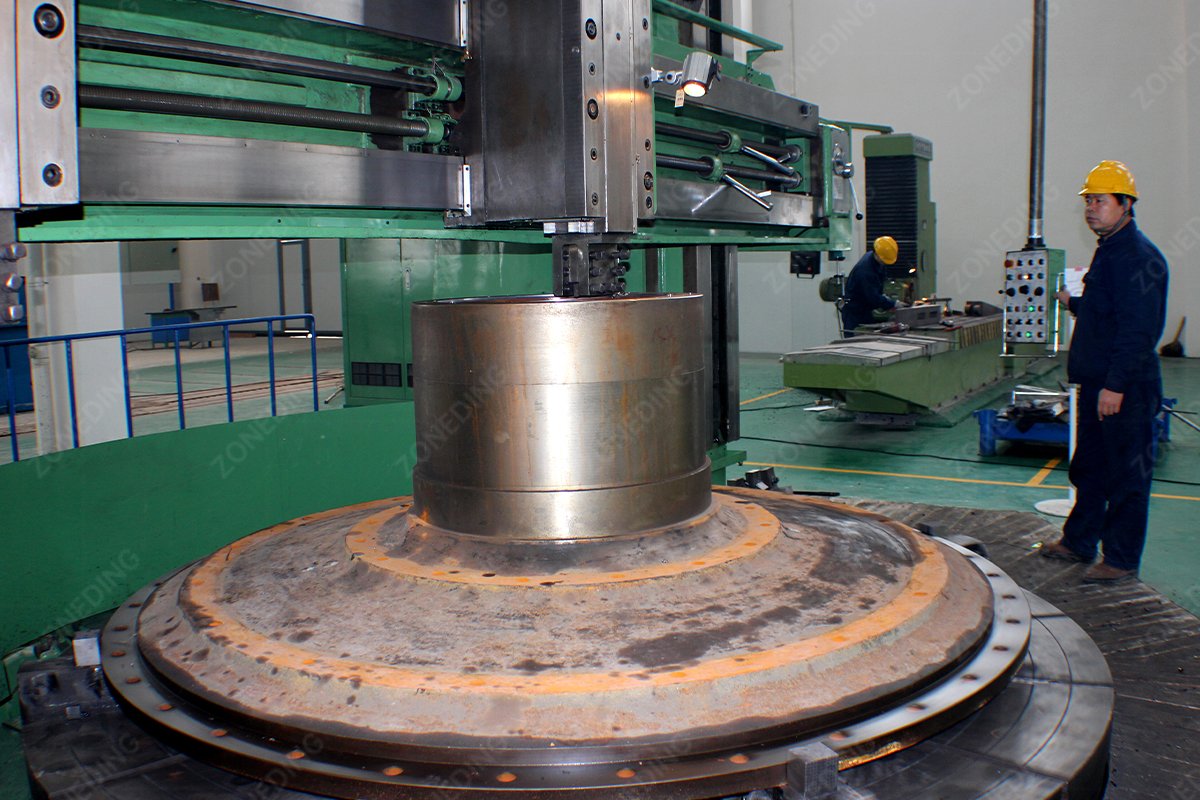
ZONEDING သည် trunnion နှင့် flange များသည် လုံးဝ coaxial ဖြစ်ကြောင်းသေချာစေရန်အတွက် ကြီးမားသော CNC vertical lathe များကို အသုံးပြုသည်။ Coaxiality ဆိုသည်မှာ shaft ၏ အလယ်ဗဟိုဝင်ရိုးနှင့် disk ၏ alignment ကို ရည်ညွှန်းသည်။ trunnion အနည်းငယ်စောင်းနေပါက mill သည် လှည့်သည်နှင့်အမျှ ယိမ်းနွဲ့လိမ့်မည်။ ဤယိမ်းနွဲ့မှုသည် အဓိက bearings နှင့် gear teeth များပေါ်တွင် လေးလံသောဝန်ကို ဖန်တီးပေးသည်။ ZONEDING သည် custom cast steel end cover ၏ အရေးကြီးသော မျက်နှာပြင်အားလုံးကို တစ်ခုတည်းသော setup တွင် စက်ဖြင့် စက်ပေးသည်။ ၎င်းသည် trunnion ၏ အလယ်ဗဟိုသည် spigot ၏ အလယ်ဗဟိုနှင့် လုံးဝကိုက်ညီကြောင်း သေချာစေသည်။
တစ်ခုတည်းသော စနစ်တွင် စက်ပြုပြင်ခြင်းသည် စုပေါင်းအမှားအယွင်းများကို ကာကွယ်ပေးသည်။ အစိတ်အပိုင်းတစ်ခုကို စက်တစ်ခုမှ နောက်တစ်ခုသို့ ရွှေ့ပြောင်းပါက သေးငယ်သော ချိန်ညှိမှုအမှားများ ပေါင်းစုလာတတ်သည်။ ZONEDING ၏ ၈ မီတာရှည်သော ဒေါင်လိုက် လည်ပတ်စက်များသည် အစိတ်အပိုင်းတစ်ခုလုံးကို တစ်ပြိုင်နက်တည်း အပြီးသတ်ရန် လုံလောက်သော စွမ်းအားရှိသည်။ ရလဒ်အနေဖြင့် မျက်နှာပြင်သည် မှန်ကဲ့သို့ ချောမွေ့သည်။ ဤချောမွေ့မှုသည် ဆီတံဆိပ်များအတွက် အရေးကြီးသည်။ ကြမ်းတမ်းသော မျက်နှာပြင်သည် ရော်ဘာတံဆိပ်များကို ဆုတ်ဖြဲပြီး ဆီယိုစိမ့်စေနိုင်သည်။ မြင့်မားသော တိကျသော စက်ပြုပြင်ခြင်းသည် တည်ငြိမ်သော စက်အတွက် အဓိကလိုအပ်ချက်တစ်ခုဖြစ်သည်။ ကျောက်ကြိတ်စက် သို့မဟုတ် ကြိတ်ခွဲစက်တပ်ဆင်ခြင်း။ trunnion သည် လုံးဝိုင်းနေသောအခါ၊ bearing oil film သည် တသမတ်တည်းရှိနေပါသည်။ ၎င်းသည် bearing အတွင်းရှိ သတ္တုနှင့် သတ္တုထိတွေ့မှုကို ကာကွယ်ပေးသည်။ အေးမြသောလည်ပတ်နေသော bearing များသည် မညီမျှသောဝန်များအောက်တွင်ရှိသော bearing များထက် ငါးဆပိုကြာရှည်ခံသည်။ စက်ရုံတွင် တိကျမှုသည် နောက်ပိုင်းတွင် ပြုပြင်ထိန်းသိမ်းမှုကုန်ကျစရိတ်များကို ဒေါ်လာထောင်ပေါင်းများစွာ သက်သာစေသည်။
ZONEDING အပူကုသမှုစက်ဝန်းသည် အတွင်းပိုင်းဖိစီးမှုမှတ်ဉာဏ်ကို ဖယ်ရှားပေးပြီး အနာဂတ်တွင် ကောက်ကွေးခြင်းကို ကာကွယ်သည်။ ၁၅၀၀ ဒီဂရီစင်တီဂရိတ်တွင် သံမဏိကို ပုံသွင်းခြင်းတွင် ပြင်းထန်သော အတွင်းပိုင်းတင်းမာမှုကို ဖြစ်ပေါ်စေသည်။ ကုသမှုမပြုလုပ်ပါက သတ္တုသည် အချိန်ကြာလာသည်နှင့်အမျှ ပုံသဏ္ဍာန်ကို ဖြည်းဖြည်းချင်းပြောင်းလဲလိမ့်မည်။ ဤကောက်ကွေးခြင်းသည် အဆုံးအဖုံးကို အခွံမှ ဆွဲခွာစေပြီး ယိုစိမ့်မှုများ ဖြစ်ပေါ်စေနိုင်သည်။ ZONEDING သည် တင်းကျပ်သော ပုံမှန်ဖြစ်စေခြင်းနှင့် အပူချိန်ထိန်းညှိခြင်းလုပ်ငန်းစဉ်ကို အသုံးပြုသည်။ ၎င်းတွင် သတ္တုကို မီးဖိုကြီးတစ်ခုတွင် ၉၀၀ ဒီဂရီစင်တီဂရိတ်နီးပါးအထိ နာရီပေါင်းများစွာ အပူပေးခြင်း ပါဝင်သည်။
အစိတ်အပိုင်းကို အပူချိန်မြင့်တွင် ၂၀ နာရီကျော်ထားခြင်းဖြင့် သံမဏိရှိ အက်တမ်များကို ပြန်လည်စီစဉ်နိုင်စေပါသည်။ ဤလုပ်ငန်းစဉ်သည် ပုံသွင်းခြင်းတစ်လျှောက်လုံးတွင် ညီညာသော အမှုန်ဖွဲ့စည်းပုံကို ဖန်တီးပေးသည်။ အပူပေးပြီးနောက် အစိတ်အပိုင်းကို မီးဖိုအတွင်းတွင် ဖြည်းဖြည်းချင်း အအေးခံသည်။ ရေဖြင့် လျင်မြန်စွာ အအေးခံခြင်းကို ဘယ်သောအခါမှ အသုံးမပြုပါ၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းသည် မျက်နှာပြင် အက်ကွဲကြောင်းအသစ်များ ဖန်တီးနိုင်သောကြောင့်ဖြစ်သည်။ ဤဖိစီးမှု သက်သာစေခြင်းသည် အဆုံးအဖုံးသည် ၎င်း၏ ၂၀ နှစ်တာ သက်တမ်းတစ်လျှောက်လုံး တည်ငြိမ်နေစေရန် သေချာစေသည်။ သင့်လျော်သော အပူပေးကုသမှုသည် မြင့်မားသောစွမ်းဆောင်ရည်၏ လျှို့ဝှက်ချက်ဖြစ်သည်။ သံရိုင်း ပြုပြင်ထုတ်လုပ်ရေးစက်ရုံ။ ၎င်းသည် သံမဏိကို ကြိတ်ခွဲဘောလုံးများ၏ အဆက်မပြတ်တုန်ခါမှုကို ကိုင်တွယ်နိုင်လောက်အောင် မာကျောစေသည်။ တည်ငြိမ်သော အစိတ်အပိုင်းတစ်ခုသည် ဘို့များကို တင်းကျပ်စွာထိန်းထားပေးပြီး အလုံပိတ်များကို ပိတ်ထားစေသည်။ ဤလုပ်ငန်းစဉ်သည် ယုံကြည်စိတ်ချရသော ကြိတ်စက်ခေါင်းတစ်ခု ဖန်တီးရာတွင် နောက်ဆုံးအဆင့်ဖြစ်သည်။ ၎င်းမရှိပါက အစိတ်အပိုင်းသည် ၎င်း၏ပုံသဏ္ဍာန်ပြောင်းလဲလာသည်နှင့်အမျှ တိကျသောစက်ဖြင့်ပြုလုပ်ခြင်းသည် အလဟဿဖြစ်သွားလိမ့်မည်။
ZONEDING သည် သတ္တုရိုင်းမာကျောမှုနှင့် ဓာတုပတ်ဝန်းကျင်အပေါ်အခြေခံ၍ စိတ်ကြိုက်အဆုံးအဖုံးအင်္ဂါရပ်များကို ဒီဇိုင်းထုတ်သည်။ စက်ရုံတိုင်းသည် တူညီသောအခြေအနေများတွင် မလည်ပတ်ပါ။ မာကျောသော ကွာ့ဇ်ကို ထုတ်လုပ်သည့် ဘောလုံးစက်ရုံသည် ပျော့ပျောင်းသော ထုံးကျောက်ကို ထုတ်လုပ်သည့် စက်ရုံထက် အဖျားအဖုံး ပိုထူရန် လိုအပ်သည်။ ဇုန်ခွဲအင်ဂျင်နီယာများသည် စိတ်ကြိုက်သွန်းလုပ်ထားသော သံမဏိအဆုံးအဖုံး၏ ဟောင်းနွမ်းဇုန်များတွင် အပိုအထူထပ်အောင် ထည့်နိုင်သည်။ ဤစိတ်ကြိုက်ပြုလုပ်ခြင်းသည် စက်ရုံခေါင်း၏ သက်တမ်းကို နှစ်အတော်ကြာ တိုးချဲ့ပေးနိုင်သည်။ ၎င်းသည် လယ်ကွင်းဒေတာအပေါ် အခြေခံ၍ ပျက်စီးနိုင်ခြေအရှိဆုံးနေရာများကို ပစ်မှတ်ထားသည်။
ဒီဇိုင်းပြောင်းလဲမှုများတွင် ပြုပြင်ထားသော အတွင်းပိုင်းနံရိုးများလည်း ပါဝင်သည်။ ဤနံရိုးများကို အရည်ပြန်စီးဆင်းမှုကို ကာကွယ်ရန် ဒီဇိုင်းထုတ်ထားသည်။ သတ္တုရိုင်းအမှုန်အမွှားများသည် လိုင်နာများနောက်တွင် ပိတ်မိနေပြီး သံမဏိအဖုံးကို ကြိတ်ချေသောအခါ နောက်ပြန်စီးဆင်းမှု ဖြစ်ပေါ်သည်။ နံရိုးထောင့်ကို ပြောင်းလဲခြင်းဖြင့် ZONEDING သည် အရည်ကို စွန့်ထုတ်ပေါက်သို့ ပိုမိုမြန်ဆန်စွာ ရွှေ့ရန် ကူညီပေးသည်။ အက်ဆစ်ဓာတ်ပါသော မိုင်းတွင်းများအတွက် ZONEDING သည် အထူးသတ္တုစပ်သံမဏိအဆင့်များကို ပေးဆောင်သည်။ ဤသတ္တုစပ်များတွင် သံချေးတက်ခြင်းနှင့် ချေးခြင်းကို တားဆီးရန် နီကယ်နှင့် ခရိုမီယမ် ပိုမိုပါဝင်သည်။ ဒီဇိုင်းတိုင်းသည် ဖောက်သည်၏ သီးခြားပစ္စည်းကို အသေးစိတ်လေ့လာမှုဖြင့် စတင်သည်။ ၎င်းသည် စက်ပစ္စည်းသည် လုပ်ငန်းတာဝန်နှင့် ကိုက်ညီကြောင်း သေချာစေသည်။ စိတ်ကြိုက်ပြင်ဆင်ခြင်းတွင် ခေတ်မီအာရုံခံကိရိယာများအတွက် ပေါက်များထည့်သွင်းခြင်းလည်း ပါဝင်သည်။ ဤပေါက်များသည် မိုင်းတွင်းအား အပူချိန်နှင့် တုန်ခါမှုကို အလိုအလျောက် စောင့်ကြည့်နိုင်စေပါသည်။ စိတ်ကြိုက်အစိတ်အပိုင်းတစ်ခုသည် စံတစ်ခုထက် ပိုမိုကိုက်ညီပြီး ပိုမိုခက်ခဲစွာ အလုပ်လုပ်သည်။
မေးခွန်း ၁: အက်ကွဲနေသော ပေါင်းစပ်သွန်းလောင်းထားသော အဖုံးကို ဂဟေဆက်နိုင်ပါသလား။
မျက်နှာပြင်အက်ကွဲကြောင်းငယ်များကို အရေးပေါ်ပြုပြင်မှုအဖြစ် ဂဟေဆော်နိုင်ပါသည်။ သို့သော်၊ ဖွဲ့စည်းပုံအက်ကွဲကြောင်းကို ဂဟေဆော်ခြင်းသည် ယာယီဖြေရှင်းချက်တစ်ခုသာဖြစ်သည်။ ဂဟေဆက်ခြင်းမှ အပူသည် ဖိအားအမှတ်အသစ်များကို ဖန်တီးပေးသည်။ ကြီးမားသော ကျိုးပဲ့မှုကို ရှောင်ရှားရန် အမြဲတမ်း ကြိတ်စက်ခေါင်း အစားထိုးခြင်းကို ချက်ချင်းမှာယူသင့်သည်။
မေးခွန်း ၂: ဘာကြောင့် spigot fit က အရမ်းအရေးကြီးတာလဲ။
ကြိတ်စက်အခွံနှင့် အဖုံးအလယ်ဗဟိုတွင် ရှိနေစေရန် သေချာစေသည့် တစ်ခုတည်းသော အစိတ်အပိုင်းမှာ spigot ဖြစ်သည်။ spigot လျော့နေပါက ကြိတ်စက်၏ အလေးချိန်သည် ဘို့များပေါ်တွင် ရှိနေသည်။ ၎င်းက ဘို့များ ကျိုးပဲ့ပြီး အရည်ယိုစိမ့်မှုများစွာ ဖြစ်စေသည်။
မေးခွန်း ၃: အဆုံးအဖုံးအသစ်တစ်ခု ထုတ်လုပ်ရန် အချိန်မည်မျှကြာသနည်း။
ပေါင်းစပ်သွန်းလောင်းထားသော အဖုံးကြီးတစ်ခုကို ပုံသွင်းခြင်း၊ အပူပေးခြင်းနှင့် စက်ဖြင့်ပြုပြင်ခြင်းသည် ပုံမှန်အားဖြင့် ရက်ပေါင်း ၄၅ ရက်မှ ၆၀ ရက်အထိ ကြာတတ်သည်။ ဤအချိန်ကြာမြင့်သောကြောင့် သတ္တုတွင်းများသည် ပိတ်သိမ်းမှုများအတွင်း အပိုအဖုံးတစ်ခု ထားရှိသင့်သည် သို့မဟုတ် လက်ရှိအဖုံးများကို အလွန်နီးကပ်စွာ စောင့်ကြည့်သင့်သည်။
မေးခွန်း ၄: ZG230-450 သံမဏိရဲ့ အကျိုးကျေးဇူးက ဘာလဲ။
ဤအထူးအဆင့်သည် ခိုင်ခံ့မှုနှင့် ထိခိုက်မှုခံနိုင်ရည်ကြား အကောင်းဆုံးဟန်ချက်ညီမှုကို ပေးစွမ်းသည်။ ၎င်းသည် ကြိတ်စက်၏အလေးချိန်ကို ထိန်းထားနိုင်လောက်အောင် ခိုင်ခံ့သော်လည်း ကြိတ်ခွဲဘောလုံးများ၏ ရိုက်ခတ်မှုကို စုပ်ယူနိုင်လောက်အောင် ပျော့ပြောင်းသည်။ ၎င်းသည် လေးလံသော ကြိတ်စက်အစိတ်အပိုင်းများအတွက် ကမ္ဘာလုံးဆိုင်ရာစံနှုန်းဖြစ်သည်။
မေးခွန်း ၅: အဆုံးအဖုံးကို မည်မျှမကြာခဏ စစ်ဆေးသင့်သနည်း။
ယိုစိမ့်မှုများအတွက် မျက်မြင်စစ်ဆေးမှုများကို နေ့စဉ်ပြုလုပ်သင့်သည်။ Ultrasonic Testing ကဲ့သို့သော အသေးစိတ် မပျက်စီးစေသော စမ်းသပ်မှုများကို ၁၂ လမှ ၂၄ လတစ်ကြိမ် ပြုလုပ်သင့်သည်။ ၎င်းသည် ၁၀ နှစ်ကျော် သက်တမ်းရှိ စက်ရုံများအတွက် အထူးအရေးကြီးပါသည်။
ZONEDING သည် ၂၀၀၄ ခုနှစ်တွင် စတင်တည်ထောင်ခဲ့သော သတ္တုပြုပြင်ထုတ်လုပ်သည့် စက်ပစ္စည်းများ၏ ပရော်ဖက်ရှင်နယ် တရုတ်နိုင်ငံထုတ် ထုတ်လုပ်သူဖြစ်သည်။ ကုမ္ပဏီသည် ထုတ်ကုန်အမျိုးအစား အပြည့်အစုံကို ပံ့ပိုးပေးပါသည်။ ဘောလုံးကိုစက် ပြီးမြောက်ရန်ယူနစ်များ သံရိုင်း ပြုပြင်ထုတ်လုပ်ရေးစက်ရုံ ဖြေရှင်းချက်များ။ စတုရန်းမီတာ ၈၀၀၀ ကျယ်ဝန်းသော စက်ရုံနှင့် အကြီးတန်းအင်ဂျင်နီယာ ၁၅ ဦးဖြင့် ZONEDING သည် အစိတ်အပိုင်းတိုင်းသည် နိုင်ငံတကာစံချိန်စံညွှန်းများနှင့် ကိုက်ညီကြောင်း သေချာစေသည်။ ကုမ္ပဏီသည် ယှဉ်ပြိုင်နိုင်သော ဈေးနှုန်းများနှင့် ဝန်ဆောင်မှုအပြည့်အဝ ပံ့ပိုးပေးရန်အတွက် စက်ရုံတိုက်ရိုက်ရောင်းချမှုကို အာရုံစိုက်သည်။ နိုင်ငံပေါင်း ၁၂၀ ကျော်ရှိ မိုင်းထောင်ပေါင်းများစွာသည် ၎င်းတို့၏ လေးလံသောပစ္စည်းကိရိယာများ လိုအပ်ချက်များအတွက် ZONEDING ကို မှီခိုအားထားကြသည်။
အင်ဂျင်နီယာအဖွဲ့ကို ဆက်သွယ်ပါ သင့်ရဲ့ နောက်ထပ် စိတ်ကြိုက် အဆုံးအဖုံး အစားထိုးခြင်းအတွက် အသေးစိတ် ဈေးနှုန်းအတွက်။
တင်နေသည် ...
已经是到最后一篇 的更多内容
 ဇုန်ခွဲစက်