စက်ရုံတစ်ခုလုံးကို ရှာဖွေပါ။ ကြိတ်ခွဲသည့်စက်ကိရိယာများ
ဘောလုံးစက် လုံးပတ်ဂီယာသည် လေးလံသော ကြိတ်ခွဲခြင်းလုပ်ငန်းများအတွက် အဓိက ပါဝါဗဟိုချက်ဖြစ်သည်။ ဤကြီးမားသော အစိတ်အပိုင်းသည် မော်တာမှ လည်ပတ်နေသော အခွံသို့ torque ကို လွှဲပြောင်းပေးသည်။ ဂီယာချို့ယွင်းမှုသည် သတ္တုထုတ်လုပ်ရေးလိုင်းတစ်ခုလုံးကို ရပ်တန့်စေသောကြောင့် မြင့်မားသော ယုံကြည်စိတ်ချရမှုသည် မရှိမဖြစ်လိုအပ်သည်။ သတ္တုတူးဖော်ရေးကုမ္ပဏီအများစုသည် လုံးပတ်ဂီယာကို ဈေးအကြီးဆုံး အပိုပစ္စည်းအဖြစ် သတ်မှတ်ကြသည်။ ကျိုးနေသောဂီယာသည် လပေါင်းများစွာ ထုတ်လုပ်မှုဆုံးရှုံးခြင်းနှင့် ပြုပြင်စရိတ်မြင့်မားခြင်းတို့ကို ဖြစ်စေနိုင်သည်။ ZONEDING သည် သွားများကျိုးခြင်းနှင့် မျက်နှာပြင် အပေါက်များဖြစ်ခြင်းကို ကာကွယ်ရန် အဆင့်မြင့် သတ္တုဗေဒကို အသုံးပြုသည်။ တိကျသော အင်ဂျင်နီယာပညာသည် သွားများသည် pinion နှင့် ပြီးပြည့်စုံစွာ ပေါင်းစပ်သွားကြောင်း သေချာစေသည်။ အရည်အသွေးမြင့် ဂီယာကို ရွေးချယ်ခြင်းသည် သတ္တုတူးဖော်ရေး ရင်းနှီးမြှုပ်နှံမှုကို လုံခြုံစေရန် အကောင်းဆုံးနည်းလမ်းဖြစ်သည်။ ဤဆောင်းပါးသည် သတ်မှတ်ထားသော ထုတ်လုပ်မှုအဆင့်များသည် နှစ် ၂၀ ဝန်ဆောင်မှုသက်တမ်းကို မည်သို့ဖြစ်ပေါ်စေသည်ကို ရှင်းပြသည်။
နောက်ဆုံးအပ်ဒိတ်လုပ်ခဲ့သည်- ၂၀၂၆ ခုနှစ် ဇွန်လ | ခန့်မှန်းဖတ်ချိန်- 16 မိနစ်
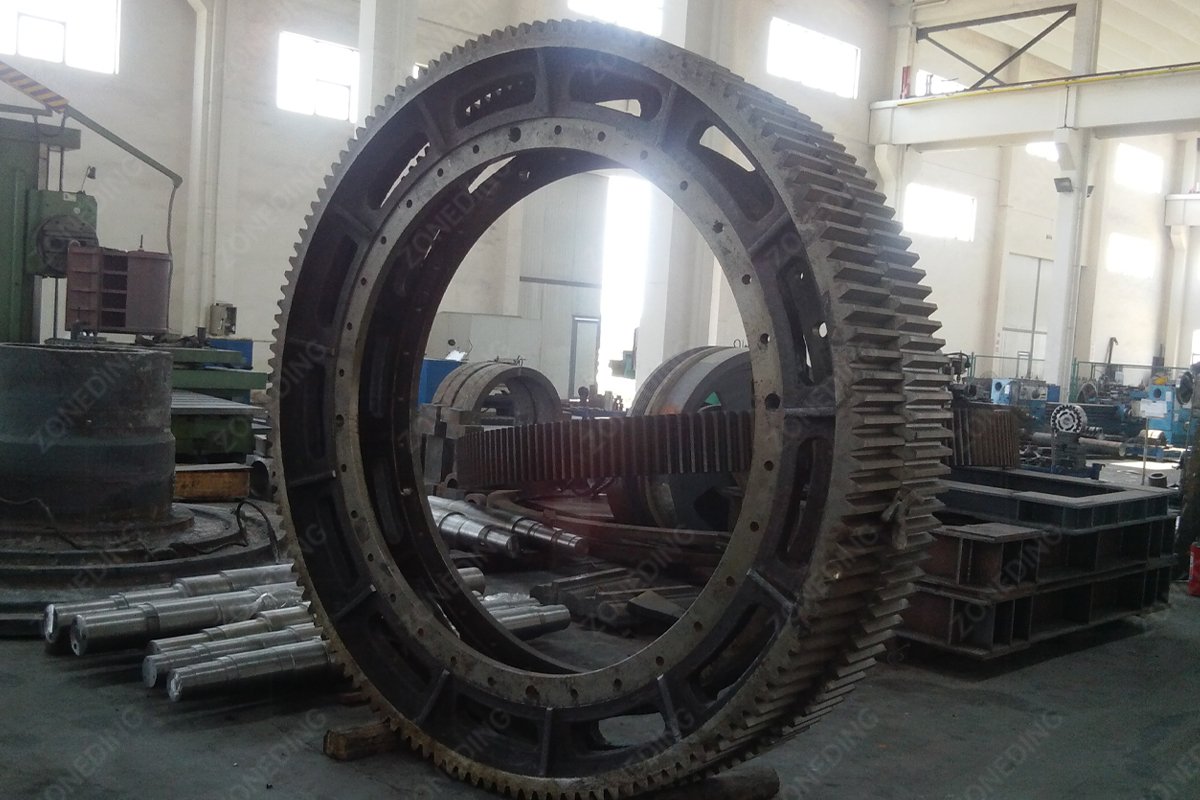
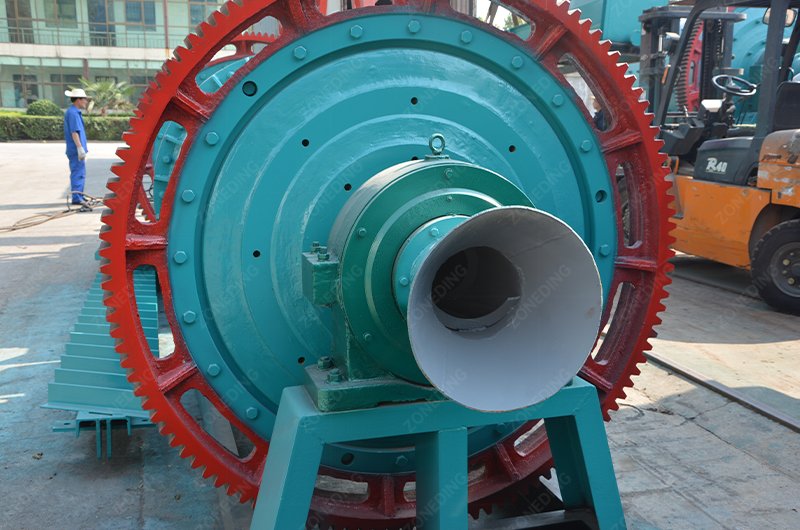
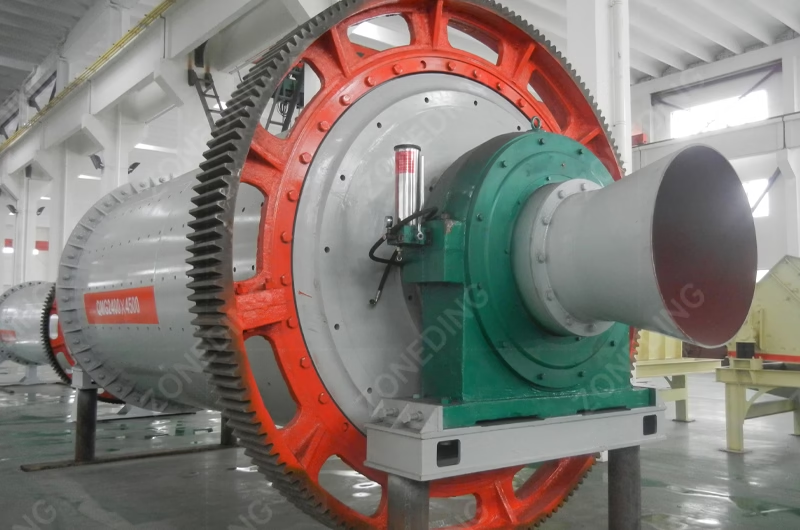
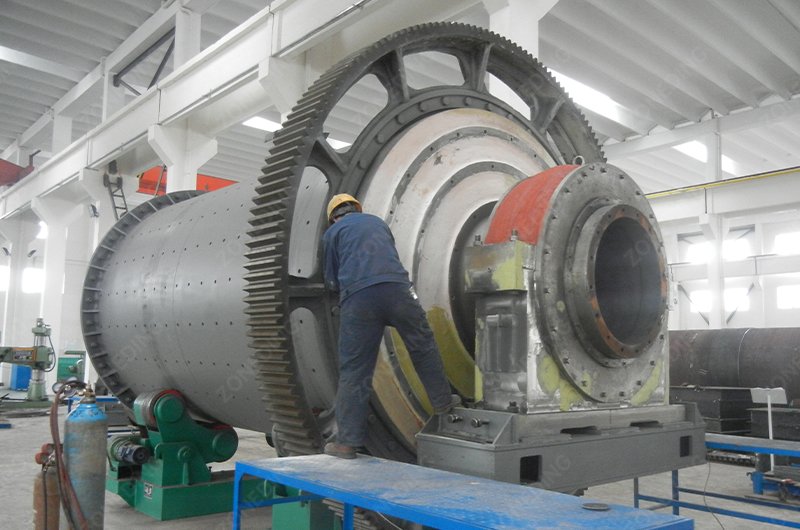
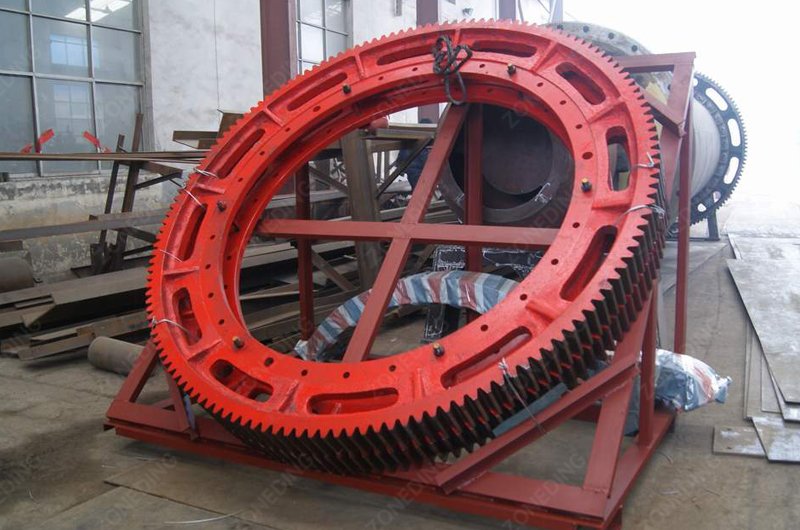
ဘောလုံးစက် လုံးပတ်ဂီယာသည် ကြိတ်ခွဲသည့်ဗုံအတွက် နောက်ဆုံးမောင်းနှင်အားအဖြစ် လုပ်ဆောင်သည့် ကြီးမားသောလက်စွပ်ဂီယာတစ်ခုဖြစ်သည်။ ၎င်းသည် ပုံမှန်အားဖြင့် ကြိတ်ခွဲသည့်အခွံ၏ အပြင်ဘက်ကို ဝန်းရံထားသည်။ မော်တာမှ ပါဝါသည် ဂီယာဘောက်စ်နှင့် သေးငယ်သော ပီနီယံဂီယာမှတစ်ဆင့် စီးဆင်းသည်။ ထို့နောက် ပီနီယံသည် ကြီးမားသော လုံးပတ်ဂီယာကို လှည့်ပေးသည်။ ဤအစိတ်အပိုင်းသည် စက္ကန့်တိုင်းတွင် ဖိအားတန်ချိန်ရာပေါင်းများစွာကို ကိုင်တွယ်ရမည်။ ဂီယာသည် ကျဆင်းနေသော သတ္တုရိုင်းများနှင့် ကြိတ်ခွဲသည့်ဘောလုံးများကြောင့် ဖြစ်ပေါ်လာသော တုန်ခါမှုကိုလည်း ခံနိုင်ရည်ရှိရမည်။ ဂီယာသွားများ ချို့ယွင်းပါက ကြိတ်ခွဲသည့်နေရာသည် အသုံးမဝင်သော သတ္တုပုံတစ်ခု ဖြစ်လာသည်။ ၎င်းသည် သံသတ္တုရိုင်း သန့်စင်ခြင်း လုပ်ငန်းအားလုံးကို ချက်ချင်းရပ်တန့်စေသည်။
စွမ်းအင်ထိရောက်မှုသည် ဂီယာသွားများ၏ တိကျမှုပေါ်တွင် များစွာမူတည်ပါသည်။ အရည်အသွေးညံ့ဖျင်းစွာ ပြုလုပ်ထားသော ဂီယာသည် လည်ပတ်မှုအစား ပွတ်တိုက်မှုနှင့် အပူကို ဖန်တီးပေးသည်။ ဤအပူသည် လျှပ်စစ်ဓာတ်အားကို အလဟဿဖြစ်စေပြီး ချောဆီဆီကို ပျက်စီးစေသည်။ တိကျမှုမြင့်မားသော ဂီယာများသည် ဝန်ကို သွား၏ အကျယ်တစ်ခုလုံးတွင် ပျံ့နှံ့သွားစေရန် သေချာစေသည်။ ၎င်းသည် ဖိအားအောက်တွင် သတ္တုများ ကွဲအက်သွားသည့် “အမှတ်တင်ခြင်း” ကို ကာကွယ်ပေးသည်။ တည်ငြိမ်သော လုံးပတ်ဂီယာသည် မော်တာနှင့် ဂီယာဘောက်စ်ကို ရှော့ခ်ဝန်များမှလည်း ကာကွယ်ပေးသည်။ သင့်လျော်သော လည်ပတ်မှုသည် မောင်းနှင်မှုစနစ်ကို တိတ်ဆိတ်ငြိမ်သက်ပြီး ချောမွေ့စေသည်။ ကောင်းမွန်စွာ ထိန်းသိမ်းထားသော ဂီယာသည် အကျိုးအမြတ်ရှိသော ရွှေသတ္တု စီမံဆောင်ရွက်ရေးစက်ရုံ အတွက် အခြေခံအုတ်မြစ်ဖြစ်သည် ။
| လက္ခဏာ | နည်းပညာဆိုင်ရာအကျိုးခံစားခွင့် | သတ္တုတွင်းအပေါ် သက်ရောက်မှု |
|---|---|---|
| သွားကြီး မော်ဂျူး | မြင့်မားသော torque စွမ်းရည် | လေးလံသော စတင်လည်ပတ်မှုဝန်များကို အလွယ်တကူ ကိုင်တွယ်နိုင်သည် |
| အဆစ်ခွဲဒီဇိုင်း | နေရာသို့ ပိုမိုလွယ်ကူစွာ သယ်ယူပို့ဆောင်နိုင်ခြင်း | ကရိန်းနှင့် ပို့ဆောင်ရေးကုန်ကျစရိတ်များကို လျှော့ချပေးသည် |
| တိကျသော သွားအပေါက် | တုန်ခါမှုအဆင့်ကို လျှော့ချပါ။ | ဂီယာဘောက်စ်နှင့် မော်တာပျက်စီးမှုကို ကာကွယ်ပေးသည် |
| မျက်နှာပြင် မာကျောမှု မြင့်မားခြင်း | အသုံးပြုမှုနှေးကွေးခြင်း | အစိတ်အပိုင်းတစ်ခု၏သက်တမ်းကို ၁၀ နှစ်မှ ၁၅ နှစ်အထိ တိုးစေသည် |
ZG42CrMo နှင့် ZG45 အလွိုင်းသံမဏိများသည် မာကျောမှုနှင့် ခံနိုင်ရည်ရှိမှုတို့၏ အကောင်းဆုံးဟန်ချက်ညီမှုကို ပေးစွမ်းသည်။ စံသွန်းသံမဏိသည် သတ္တုတူးဖော်ရေးလုပ်ငန်းအတွက် ပျော့လွန်းလေ့ရှိသည်။ မာကျောမှုအနက်ကို မြှင့်တင်ရန်အတွက် အရည်သတ္တုထဲသို့ ခရိုမီယမ်နှင့် မိုလစ်ဒီနမ်တို့ကို ထည့်သွင်းထားသည်။ ဤဒြပ်စင်များသည် သွားများ ပီနီယံ၏ဖိအားအောက်တွင် ပုံပျက်မသွားစေရန် သေချာစေသည်။ သံမဏိသည် ရုတ်တရက် ပိတ်ဆို့မှုများကို ကိုင်တွယ်ဖြေရှင်းရန် လုံလောက်သော ပျော့ပြောင်းမှုရှိရမည်။ ကျောက်တုံးကြီးတစ်တုံး ကပ်ငြိပါက ကြွပ်ဆတ်သောဂီယာသည် ကွဲအက်သွားလိမ့်မည်။ အရည်အသွေးမြင့် အလွိုင်းသံမဏိသည် ဂီယာကို ဤဖြစ်ရပ်များတွင် လုံးဝပျက်စီးမှုမရှိဘဲ ခံနိုင်ရည်ရှိစေသည်။
သွန်းလောင်းခြင်းတွင် သန့်စင်မှုအဆင့်များသည် သတ္တုကြာရှည်ခံခြင်း၏ လျှို့ဝှက်ချက်ဖြစ်သည်။ ဆာလ်ဖာနှင့် ဖော့စဖရပ်စ်ကဲ့သို့သော မသန့်စင်မှုများသည် သံမဏိကို အားနည်းစေပြီး အက်ကွဲလွယ်စေသည်။ ZONEDING သည် ဤမသန့်စင်မှုများကို အသုတ်တိုင်းတွင် ၀.၀၂၅% အောက်၌ ထိန်းထားပေးသည်။ ဤသန့်စင်မှုအဆင့်သည် အရည်အသွေးမြင့် သတ္တုအပိုင်းအစများနှင့် အဆင့်မြင့် သန့်စင်မှု လိုအပ်သည်။ အရည်ပျော်နေသော သံမဏိမှ ဖုံးကွယ်နေသော လေပူဖောင်းများကို ဖယ်ရှားရန် Vacuum degassing ကို အသုံးပြုသည်။ ၎င်းသည် နောက်ပိုင်းတွင် သွားများ ကျိုးကျစေနိုင်သော အတွင်းပိုင်းအပေါက်များကို ကာကွယ်ပေးသည်။ ၂၄ နာရီ ကြိတ်ခွဲသည့် စက်ကိရိယာများ နှင့် ကြိတ်ခွဲခြင်း ዑደብများအတွက် ခိုင်မာသော အတွင်းပိုင်းဖွဲ့စည်းပုံ လိုအပ်ပါသည်။
၈ မီတာ CNC ဒေါင်လိုက်ဂီယာ ဖြတ်တောက်သည့်စက်များသည် မြင့်မားသောအမြန်နှုန်းအတွက် လိုအပ်သောတိကျမှုကို ထုတ်လုပ်ပေးသည်။ လုံးပတ်ဂီယာ၏တိကျမှုကို သွားတစ်ချောင်းစီသည် ၎င်း၏ပြီးပြည့်စုံသောအနေအထားနှင့် မည်မျှနီးကပ်နေသည်ကို တိုင်းတာသည်။ သွားတစ်ချောင်းသည် ၀.၁ မီလီမီတာ နေရာလွဲနေပါက ပီနီယံနှင့်တွေ့ဆုံတိုင်း တူဖြင့်ရိုက်ခတ်သံကို ဖြစ်ပေါ်စေသည်။ ဤတုန်ခါမှုသည် ဘယ်ရင်များကို ပျက်စီးစေပြီး စက်ကို အလွန်ဆူညံစေသည်။ CNC စက်များသည် ဖြတ်တောက်သည့်ကိရိယာများကို အလွန်တိကျစွာထိန်းချုပ်ရန် ကွန်ပျူတာပရိုဂရမ်များကို အသုံးပြုသည်။ ၎င်းသည် သွားတစ်ချောင်းစီသည် ပုံသဏ္ဍာန်နှင့် အမြင့်တူညီကြောင်း သေချာစေသည်။ ပြီးပြည့်စုံသောဂီယာသည် အသံမရှိသလောက်ပင်။
ဂီယာရဲ့ တစ်ဝက်စီ ဆုံတဲ့နေရာက အခက်ခဲဆုံးနေရာပါ။ အဆစ်က ပြီးပြည့်စုံမှုမရှိရင် “ကွာဟချက်” က ဂီယာမှာ ခုန်တက်သွားစေပါတယ်။ ZONEDING က တစ်ဝက်စီကို ဘို့နဲ့ ချိတ်ထားစဉ် စက်နဲ့လည်ပတ်စေပါတယ်။ ဒီ “assembly machining” က ဂီယာဟာ ပြီးပြည့်စုံတဲ့ စက်ဝိုင်းပုံဖြစ်တယ်ဆိုတာ သေချာစေပါတယ်။ စက်နဲ့လည်ပတ်ပြီးနောက် ဂီယာကို လေဆာတိုင်းတာတဲ့ကိရိယာတွေနဲ့ စစ်ဆေးပါတယ်။ ဒါက ရေဒီယယ် runout ဟာ ကန့်သတ်ချက်တွေအတွင်းမှာ ရှိကြောင်း အတည်ပြုပေးပါတယ်။ Ball Mill စက်တွေ အမြင့်ဆုံးစွမ်းဆောင်ရည်နဲ့ လည်ပတ်နိုင်ဖို့ တစ်ခုတည်းသောနည်းလမ်းက တိကျတဲ့ စက်နဲ့လည်ပတ်ဖို့ပါပဲ။
| တိုင်းတာခြင်း | သည်းခံမှုအဆင့် | လုပ်ငန်းလည်ပတ်မှုအပေါ် သက်ရောက်မှု |
|---|---|---|
| Pitch Error | <0.04 မီလီမီတာ | သွားတုန်ခါမှုနှင့် ဆူညံသံများကို ရပ်တန့်စေသည် |
| ရေဒီယယ် ပြေးထွက်မှု | <0.12 မီလီမီတာ | ဂီယာကို အလယ်ဗဟိုတွင် ရှိနေစေရန် သေချာစေသည် |
| သွားမျက်နှာပြင် | Ra 1.6 microns | အဆီအလွှာကို ကောင်းမွန်စေပြီး ပွန်းစားမှုကို လျော့ကျစေသည် |
| အနားကွပ် ပြိုင်တူဖြစ်ခြင်း | <0.08 မီလီမီတာ | ဂီယာကို "ယိမ်းယိုင်" ခြင်းမှ ကာကွယ်ပေးသည် |
အရည်ပျော်အောင်ပြုလုပ်ခြင်း၊ အပူချိန်ထိန်းညှိပေးခြင်းနှင့် မျက်နှာပြင်မာကျောစေခြင်းတို့ကို ပေါင်းစပ်ခြင်းဖြင့် အက်ကွဲကြောင်းများစတင်မစတင်မီ ရပ်တန့်စေပါသည်။ ဂီယာအူတိုင်သည် စပရိန်ကဲ့သို့ မာကျောရမည်။ ဂီယာမျက်နှာပြင်သည် စိန်ကဲ့သို့ မာကျောရမည်။ စံအရည်ပျော်အောင်ပြုလုပ်ခြင်းတွင် ဂီယာတစ်ခုလုံးကို အပူပေးပြီးနောက် ဆီတွင် အမြန်အအေးခံခြင်း ပါဝင်သည်။ ၎င်းသည် သတ္တုကို အလွန်ခိုင်ခံ့စေသော်လည်း တစ်ခါတစ်ရံတွင် ကြွပ်ဆတ်သည်။ ထို့နောက် အပူချိန်လျှော့ချခြင်းကို ဂီယာကို အပူချိန်နိမ့်အောင် ပြန်လည်အပူပေးရန် အသုံးပြုသည်။ ၎င်းသည် အတွင်းပိုင်းဖိအားကို ဖယ်ရှားပေးပြီး သံမဏိကို ပိုမိုခိုင်မာစေသည်။ ဤအဆင့်နှစ်ဆင့်လုပ်ငန်းစဉ်သည် ဂီယာကို နောက်ပိုင်းတွင် ကောက်ကွေးခြင်း သို့မဟုတ် ကျိုးပဲ့ခြင်းမှ ကာကွယ်ပေးသည်။
မျက်နှာပြင် induction hardening သည် သွားများအတွက် နောက်ဆုံးအဆင့်ဖြစ်သည်။ လျှပ်စစ်သည် ဂီယာသွားများ၏ အပြင်ဘက်အလွှာကိုသာ အပူပေးသည်။ ထို့နောက် သွားများကို ရေဖြင့် ပက်ဖျန်းသည်။ ၎င်းသည် pinion ၏ ခြစ်ရာကို ခံနိုင်ရည်ရှိသော မာကျောသောအခွံတစ်ခုကို ဖန်တီးပေးသည်။ သွား၏ အတွင်းပိုင်းသည် "နူးညံ့" ပြီး ပျော့ပျောင်းနေတတ်သည်။ ၎င်းသည် ကြိတ်စက်စတင်လည်ပတ်သောအခါ သွားကို အနည်းငယ်ကွေးစေသည်။ သွားသည် တစ်လျှောက်လုံး မာကျောနေပါက လေးလံသော စတင်လည်ပတ်မှုဝန်အောက်တွင် ကျိုးသွားလိမ့်မည်။ ဤ "မာကျောသောအခွံ၊ မာကျောသောအူတိုင်" ဒီဇိုင်းသည် မြင့်မားသောစွမ်းဆောင်ရည်ရှိသော ကြေးနီသတ္တုရိုင်း အကျိုးပြု စက်ရုံများအတွက် စံနှုန်းဖြစ်သည်။
3D လေဆာစကင်ဖတ်ခြင်းနှင့် စိတ်ကြိုက်မြေပုံရေးဆွဲခြင်းသည် ဂီယာအသစ်များကို စက်ဟောင်းများနှင့် ကိုက်ညီစေပါသည်။ မိုင်းများစွာတွင် မရှိတော့သော ကုမ္ပဏီများမှ စက်ရုံများရှိသည်။ မူရင်းပုံများ ပျောက်ကွယ်သွားသောကြောင့် အပိုဂီယာရှာဖွေရန် ခက်ခဲပါသည်။ အင်ဂျင်နီယာများသည် မိုင်းသို့သွားရောက်ပြီး လေဆာကိရိယာများကို အသုံးပြု၍ အဟောင်းခွံကို မြေပုံရေးဆွဲနိုင်ပါသည်။ ၎င်းသည် ဘို့လ်အပေါက်တိုင်း၏ တိကျသောတည်နေရာနှင့် ဒရမ်၏အချင်းကို ဖမ်းယူသည်။ ဤဒေတာမှ ဒစ်ဂျစ်တယ်ပုံအသစ်တစ်ခုကို ဖန်တီးသည်။ ထို့နောက် ဂီယာအသစ်ကို စက်ဟောင်းများနှင့် တစ်ထပ်တည်းကျအောင် တည်ဆောက်သည်။
ဂီယာနှင့် shell အကြား ချိတ်ဆက်မှုသည် အလွန်အရေးကြီးပါသည်။ ၎င်းကို "ပွတ်တိုက်မှုအဆစ်" ဟုခေါ်သည်။ ဂီယာကို ဘယ်တော့မှ မရွေ့လျားစေရန် အလွန်တင်းကျပ်စွာ ဘို့လ်ဖြင့် တပ်ဆင်ရမည်။ ရွေ့လျားမှု ၁ မီလီမီတာပင် ဘို့လ်များကို ဖြတ်ပစ်ပြီး ဂီယာကို ပျက်စီးစေမည်ဖြစ်သည်။ တိကျသော မြေပုံရေးဆွဲခြင်းသည် ဂီယာ၏ "spigot" သည် shell ၏ "flange" နှင့် တင်းကျပ်စွာ ကိုက်ညီကြောင်း သေချာစေသည်။ ၎င်းသည် ဂီယာကို ၎င်း၏ တစ်သက်တာလုံး အလယ်ဗဟိုတွင် ရှိနေစေသည်။ စိတ်ကြိုက်ပြင်ဆင်ခြင်းသည် အဟောင်းသော်လည်း ခိုင်မာသော စက်များကို အသုံးပြုသည့် ကျောက်ခွဲစက်ရုံ ၏ သက်တမ်းကို တိုးချဲ့ရန် အကောင်းဆုံးနည်းလမ်းဖြစ်သည်။
တိကျသော ချိန်ညှိမှုနှင့် “အပူတိုးတက်မှု” လျော်ကြေးပေးမှုသည် တိတ်ဆိတ်သောဂီယာ၏ အဓိကသော့ချက်ဖြစ်သည်။ သတ္တုအားလုံးသည် ပူလာသောအခါ ကျယ်ပြန့်လာသည်။ ဘောလုံးစက်ခွံကြီးတစ်ခုသည် လည်ပတ်သည်နှင့်အမျှ ပိုမိုရှည်လျားလာလိမ့်မည်။ ဤကြီးထွားမှုသည် လုံးပတ်ဂီယာကို ဘေးတိုက်တွန်းသည်။ ဤကြီးထွားမှုကို ကိုင်တွယ်ရန် pinion ကို ချိန်ညှိမထားပါက သွားများသည် ထောင့်တစ်ခုတွင် တစ်ခုနှင့်တစ်ခု ထိမိလိမ့်မည်။ ၎င်းသည် ကျယ်လောင်သော အော်ဟစ်သံကို ဖန်တီးပေးသည်။ တပ်ဆင်ရေးအဖွဲ့သည် ဂီယာသည် လည်ပတ်မှုအပူချိန်သို့ ရောက်ရှိသည့်အခါတွင်သာ “ပြီးပြည့်စုံ” လာစေရန် “အေးသောချိန်ညှိမှု” ကို သတ်မှတ်ရမည်။
ချောဆီလိမ်းခြင်းသည် ဆူညံသံနှင့် တုန်ခါမှုအပေါ်လည်း သက်ရောက်မှုရှိသည်။ ဆီသည် အလွန်ပါးပါက သတ္တုသွားများ ထိမိလိမ့်မည်။ ၎င်းသည် ကြိတ်သံကို ဖန်တီးပေးပြီး မာကျောသော မျက်နှာပြင်ကို ပျက်စီးစေသည်။ ဆီသည် အလွန်ထူပါက ဖုန်မှုန့်များကို ဖမ်းယူကာ မာကျောသော အနှစ်အဖြစ် ပြောင်းလဲသွားနိုင်သည်။ ဤအနှစ်သည် သွားများ၏ အမြစ်များတွင် ကပ်ငြိပြီး ဂီယာများကို တွန်းထုတ်သည်။ ဂီယာသွားများကို ပုံမှန်သန့်ရှင်းရေးလုပ်ရန် လိုအပ်ပါသည်။ အလိုအလျောက်ဖြန်းစနစ်ကိုအသုံးပြုခြင်းဖြင့် လတ်ဆတ်သောဆီကို လုံလောက်စွာ လိမ်းပေးကြောင်း သေချာစေသည်။ ၎င်းသည် သံရိုင်းခွဲထုတ်စက်ရုံ လေးလံစွာ လည်ပတ်နေစဉ်အတွင်း ဂီယာကို တိတ်ဆိတ်ပြီး အေးမြစေသည်။
မပျက်စီးစေသောစမ်းသပ်ခြင်း (NDT) သည် သတ္တုတွင်းလုပ်ငန်းအတွက် ဂီယာတိုင်းသည် ဘေးကင်းကြောင်း သေချာစေသည်။ Ultrasonic Testing (UT) သည် အသံလှိုင်းများကို အသုံးပြု၍ သတ္တုအတွင်းပိုင်းကို ကြည့်ရှုသည်။ ၎င်းသည် ဂီယာသွားများအတွင်း ပိတ်မိနေသော အပေါက်ငယ်များ သို့မဟုတ် ချော်ရည်များကို ရှာဖွေနိုင်သည်။ ဤအတွင်းပိုင်းချို့ယွင်းချက်များသည် အက်ကွဲကြောင်းကြီးများ၏ အစဖြစ်သည်။ Magnetic Particle Testing (MT) ကို မျက်နှာပြင်အက်ကွဲကြောင်းများကို ရှာဖွေရန် အသုံးပြုသည်။ သံလိုက်စက်ကွင်းနှင့် အရောင်မှုန့်များသည် လူ့မျက်စိဖြင့် မမြင်နိုင်သော အက်ကွဲကြောင်းများကို ပြသသည်။ ဂီယာကို မပို့ဆောင်မီ သွားတိုင်းကို စစ်ဆေးရမည်။
ဆိုးဆေးထိုးဖောက်စမ်းသပ်ခြင်း (PT) ကို ဘို့အပေါက်များနှင့် ကွဲထွက်နေသောအဆစ်တွင် မကြာခဏအသုံးပြုလေ့ရှိသည်။ ဤစမ်းသပ်မှုသည် သတ္တုမျက်နှာပြင်တွင် သေးငယ်သောယိုစိမ့်မှုများကို တွေ့ရှိသည်။ အက်ကွဲကြောင်းငယ်တစ်ခုပင်ရှိသော ဂီယာကိုပင် ငြင်းပယ်သည်။ NDT စမ်းသပ်မှုအားလုံးပြီးဆုံးပြီးနောက် ဂီယာသည် “စမ်းသပ်လည်ပတ်မှု” ကို ဖြတ်သန်းသည်။ တစ်ဝက်စီကို ဘို့ဖြင့်ချိတ်ဆက်ပြီး မြန်နှုန်းမြင့်ဖြင့် လည်သည်။ ၎င်းသည် ဟန်ချက်ညီမှုနှင့် လုံးဝန်းမှုကို အတည်ပြုသည်။ အရည်အသွေးအစီရင်ခံစာအပြည့်အစုံကို ဖောက်သည်ထံ ပေးအပ်ထားသည်။ ဤအစီရင်ခံစာသည် ဂီယာသည် ရွှေသတ္တုတူးဖော်ရေး စက်ရုံတွင် နှစ် ၂၀ သက်တမ်းအတွက် အသင့်ဖြစ်ကြောင်း သက်သေပြသည်။
| စမ်းသပ်မှုအမျိုးအစား | ပစ်မှတ်ဧရိယာ | ဘာတွေရှာတွေ့လဲ။ |
|---|---|---|
| Ultrasonic (UT) | ဂီယာသွားအမြစ်များ | အတွင်းပိုင်းအပေါက်များနှင့် ဓာတ်ငွေ့ပူဖောင်းများ |
| သံလိုက် (MT) | သွားမျက်နှာများ | မျက်နှာပြင် ပင်ပန်းနွမ်းနယ်မှု အက်ကွဲကြောင်းငယ်များ |
| ဆိုးဆေး (PT) | အဆစ်များ ကွဲထွက်ခြင်း | စက်ဖြင့်ချိတ်ဆက်မှုတွင် ချို့ယွင်းချက်များ |
| ခိုင်မာသော | သွားမျက်နှာပြင် | မာကျောစေသောလုပ်ငန်းစဉ်၏အထောက်အထား |
| balancing | စုစုပေါင်းဂီယာ | တုန်ခါမှုကို ဖြစ်စေသော အလေးချိန်အမှားများ |
မေးခွန်း ၁: သွားတစ်ချောင်းကျိုးသွားရင် လုံးပတ်ဂီယာကို ဂဟေဆက်လို့ရပါသလား။
ဂဟေဆော်ခြင်းသည် များသောအားဖြင့် မကောင်းသော အကြံဥာဏ်တစ်ခုဖြစ်သည်။ ဂဟေမှရရှိသော အပူသည် သံမဏိ၏ဖွဲ့စည်းပုံကို ပြောင်းလဲစေသည်။ ၎င်းသည် မကြာခဏ အက်ကွဲကြောင်းအသစ်များကို ဖြစ်ပေါ်စေသည်။ ဂဟေဆက်ထားသော သွားသည် “အချက်ပြချိန်ကိုက်ဗုံး” တစ်ခုဖြစ်သည်။ ဂီယာကို အစားထိုးခြင်းသည်သာ ဘေးကင်းသော ရွေးချယ်မှုဖြစ်သည်။
မေးခွန်း ၂: ဂီယာဘော့တွေ ဘာကြောင့် လျော့ရဲနေတာလဲ။
၎င်းသည် တုန်ခါမှုကြောင့် မကြာခဏ ဖြစ်ပွားလေ့ရှိသည်။ ဂီယာသည် ပြီးပြည့်စုံသော အလယ်ဗဟိုတွင် မရှိပါက ဘို့များကို လျော့ရဲစေသည်။ အစွမ်းသတ္တိမြင့် ဘို့များကို အသုံးပြုခြင်းနှင့် “spigot fit” ကို စစ်ဆေးခြင်းသည် ဤပြဿနာကို ဖြေရှင်းပေးလိမ့်မည်။
မေးခွန်း ၃: ZONEDING girth gear သည် မည်မျှကြာအောင် ခံသနည်း။
ကောင်းမွန်သော ချောဆီလိမ်းခြင်းနှင့် ပြီးပြည့်စုံသော ချိန်ညှိမှုတို့ဖြင့် ဤဂီယာများကို နှစ် ၂၀ ကျော် ခံနိုင်ရည်ရှိအောင် တည်ဆောက်ထားပါသည်။ လွန်ခဲ့သော ၁၅ နှစ်က တပ်ဆင်ထားသော ဂီယာများစွာသည် ယနေ့တိုင် ပြီးပြည့်စုံသော အခြေအနေတွင် ရှိနေဆဲဖြစ်သည်။
မေးခွန်း ၄: ပီနီယံကို ဂီယာနှင့်အတူ တစ်ပြိုင်နက်တည်း အစားထိုးသင့်ပါသလား။
ဟုတ်ကဲ့။ ပွန်းသွားတဲ့ ပီနီယံသွားတွေက ပုံသဏ္ဍာန်မကောင်းပါဘူး။ ပီနီယံအဟောင်းနဲ့ ဂီယာအသစ်တပ်ရင် ပီနီယံအဟောင်းက ဂီယာသွားအသစ်တွေကို အရမ်းမြန်မြန်ပျက်စီးစေပါလိမ့်မယ်။ နှစ်ခုလုံးကို အစုံလိုက်လဲလှယ်ပါ။
မေးခွန်း ၅: ဂီယာသွားများတွင် “ချိုင့်ခွက်များ” ဖြစ်ခြင်းကို အဘယ်အရာက ဖြစ်စေသနည်း။
သတ္တုမျက်နှာပြင်ပေါ်တွင် ဖိအားများလွန်းခြင်းကြောင့် အပေါက်များဖြစ်ပေါ်ခြင်း ဖြစ်သည်။ ဆီအလွန်ပါးလွန်းခြင်း သို့မဟုတ် ချိန်ညှိမှုမကောင်းခြင်းတို့ ဖြစ်ပေါ်တတ်သည်။ အပေါက်များသည် အပေါက်ငယ်များကဲ့သို့ ထင်ရပြီး နောက်ဆုံးတွင် သွားကျိုးခြင်းသို့ ဦးတည်သွားလိမ့်မည်။
ZONEDING သည် Ball Mill ပစ္စည်းကိရိယာများနှင့် ကြီးမားသော ဂီယာဂီယာများ၏ ပရော်ဖက်ရှင်နယ် ထုတ်လုပ်သူဖြစ်သည်။ ၂၀၀၄ ခုနှစ်တွင် စတင်တည်ထောင်ခဲ့သော ကုမ္ပဏီသည် မြင့်မားသောတိကျမှုရှိသော သွန်းလောင်းခြင်းနှင့် CNC စက်ဖြင့်ပြုလုပ်ခြင်းတွင် အထူးပြုသည်။ စက်ရုံကြမ်းပြင်သည် စတုရန်းမီတာ ၈၀၀၀ ကျယ်ဝန်းပြီး နောက်ဆုံးပေါ် ဂီယာ hobbing နည်းပညာကို ထားရှိသည်။ အင်ဂျင်နီယာ ၁၅ ဦးပါ အဖွဲ့သည် နိုင်ငံပေါင်း ၁၂၀ ကျော်ရှိ သတ္တုတွင်းများအတွက် စိတ်ကြိုက်ဖြေရှင်းချက်များကို ပေးဆောင်သည်။ ZONEDING သည် ကမ္ဘာလုံးဆိုင်ရာ ဖောက်သည်များ အောင်မြင်စေရန်အတွက် ကြံ့ခိုင်မှုနှင့် ဈေးနှုန်းယှဉ်ပြိုင်နိုင်စွမ်းကို အာရုံစိုက်သည်။
မြင့်မားသောတိကျမှုရှိသော ball mill girth gear များအတွက် ဈေးနှုန်းသိရှိလိုပါက ယနေ့ပဲ ZONEDING ကို ဆက်သွယ်လိုက်ပါ ။
တင်နေသည် ...
已经是到最后一篇 的更多内容
 ဇုန်ခွဲစက်