စက်ရုံတစ်ခုလုံးကို ရှာဖွေပါ။ ကြိတ်ခွဲသည့်စက်ကိရိယာများ
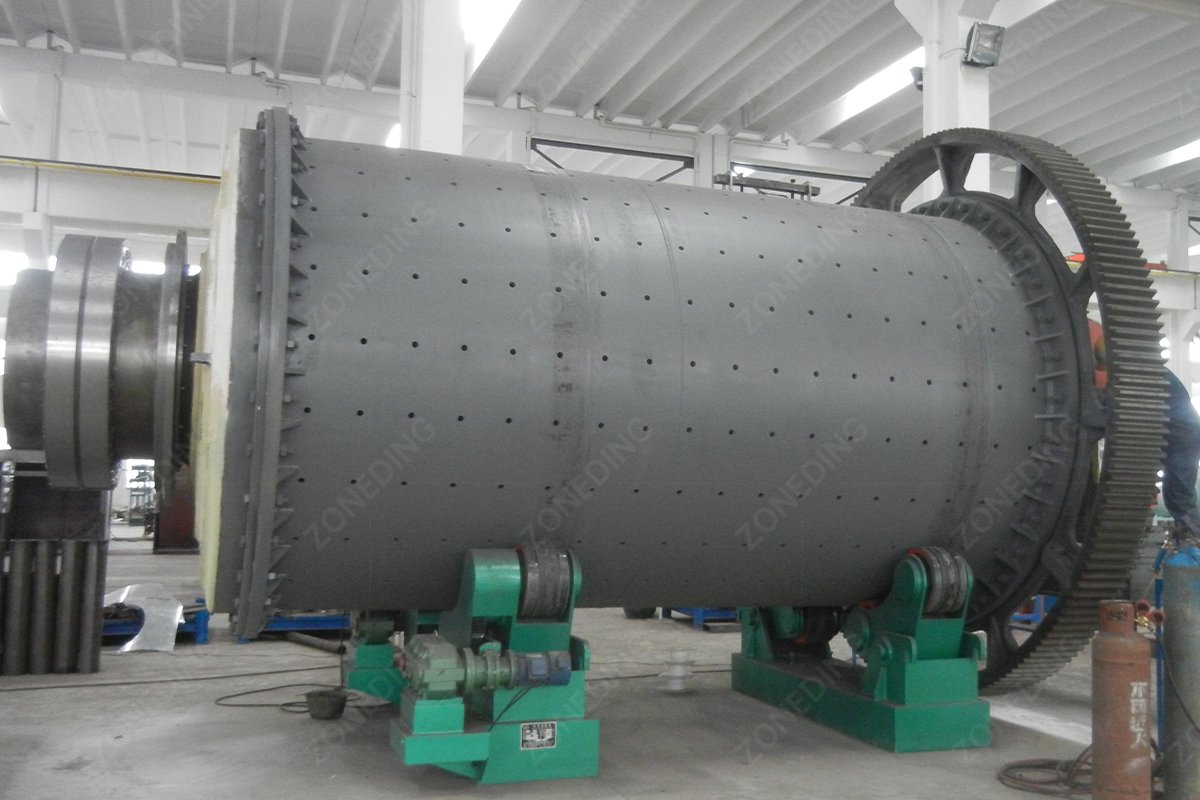
အဆိုပါ ဘောလုံးစက်ခွံ ကြိတ်ခွဲခြင်းလုပ်ငန်းစဉ်တစ်ခုလုံးအတွက် ဖွဲ့စည်းပုံဆိုင်ရာအခြေခံအဖြစ် ဆောင်ရွက်သည်။ ဤကြီးမားသော ဆလင်ဒါပုံဒရမ်သည် နေ့စဉ်လည်ပတ်မှုများအတွင်း သံမဏိဘောလုံးများနှင့် သတ္တုရိုင်းများကို တန်ချိန်ရာပေါင်းများစွာ သယ်ဆောင်သည်။ အခွံတွင်ချို့ယွင်းချက်ကြောင့် ထုတ်လုပ်မှုစုစုပေါင်းရပ်တန့်ခြင်းနှင့် ပြုပြင်စရိတ်များစွာ ဖြစ်ပေါ်စေလေ့ရှိသည်။ မှန်ကန်သောအခွံကို ရွေးချယ်ရန်အတွက် သတ္တုဗေဒနှင့် ထုတ်လုပ်မှုစံနှုန်းများကို နက်နက်ရှိုင်းရှိုင်းနားလည်ရန် လိုအပ်သည်။ ၂၀၂၆ ခုနှစ်တွင် ခေတ်မီနည်းပညာသည် အက်ကွဲကြောင်းများနှင့် ပုံပျက်ခြင်းကို ခံနိုင်ရည်ရှိသော ပိုမိုခိုင်ခံ့သော အခွံများကို ဖြစ်ပေါ်စေနိုင်သည်။ ဤဆောင်းပါးသည် အရည်အသွေးမြင့်အခွံများအတွက် နည်းပညာဆိုင်ရာလိုအပ်ချက်များကို ရှင်းပြသည်။ ၎င်းသည် စက်ပစ္စည်းသည် နှစ်နှစ်ဆယ်ကျော် ခံနိုင်ရည်ရှိစေရန် ပြုပြင်ထိန်းသိမ်းမှုအဆင့်များကိုလည်း ပေးပါသည်။ တသမတ်တည်းလည်ပတ်မှုသည် ဤအဓိကအစိတ်အပိုင်း၏ ခိုင်ခံ့မှုပေါ်တွင် မူတည်သည်။
နောက်ဆုံးအပ်ဒိတ်လုပ်ခဲ့သည်- ၂၀၂၆ ခုနှစ် ဇွန်လ | ခန့်မှန်းဖတ်ချိန်- 16 မိနစ်
Q345R မန်းဂနိစ်သံမဏိသည် လိုအပ်သော ဆွဲဆန့်နိုင်အားနှင့် ထိခိုက်မှုခံနိုင်ရည်ရှိမှုတို့ကို ဟန်ချက်ညီစေသည်။ ဤသံမဏိအမျိုးအစားသည် ဖိအားအိုးအမျိုးအစားတွင် ပါဝင်သည်။ ၎င်းသည် မြင့်မားသောဖိအားပတ်ဝန်းကျင်နှင့် လေးလံသောစက်ပိုင်းဆိုင်ရာဝန်များကို ဖွဲ့စည်းပုံအရပင်ပန်းနွမ်းနယ်မှုမရှိဘဲ ကိုင်တွယ်နိုင်သည်။ အရည်အသွေးနိမ့်စက်ရုံများသည် ငွေစုရန်အတွက် Q235B ကဲ့သို့သော ကာဗွန်သံမဏိကို မကြာခဏအသုံးပြုလေ့ရှိသည်။ သို့သော် ကာဗွန်သံမဏိသည် အေးသောအပူချိန် သို့မဟုတ် ပြင်းထန်သောထိခိုက်မှုတွင် ကြွပ်ဆတ်သောကျိုးပဲ့မှုပိုမိုဖြစ်လွယ်သည်။ Q345R တွင် မန်းဂနိစ်ပါဝင်သည်။ ဤဒြပ်စင်သည် သတ္တု၏အမှုန်ဖွဲ့စည်းပုံကို တိုးတက်စေသည်။ ၎င်းသည် အလုပ်လည်ပတ်မှုစက်ဝန်းအတွင်း သံမဏိကို ပိုမိုမာကျောစေသည်။ ၎င်းသည် အားနည်းချက်များမဖြစ်စေဘဲ အခွံကို ဂဟေဆက်နိုင်ကြောင်းလည်း သေချာစေသည်။ အဓိကကြိတ်ခွဲခြင်းအသုံးချမှုအများစုသည် ဆယ်စုနှစ်များစွာ စဉ်ဆက်မပြတ်လည်ပတ်မှုကို ခံနိုင်ရည်ရှိရန် ဤပစ္စည်းကို လိုအပ်ပါသည်။
အခွံသည် ကြိတ်ခွဲသည့် မီဒီယာ၏ စဉ်ဆက်မပြတ်အလေးချိန်ကို ခံနိုင်ရည်ရှိရမည်။ လည်ပတ်နေစဉ်အတွင်း သံမဏိပြားသည် ဘောလုံးများ၏ အလေးချိန်အောက်တွင် ကွေးညွှတ်သွားသည်။ Q345R သံမဏိတွင် မြင့်မားသော အထွက်နှုန်းအမှတ်ရှိသည်။ ဆိုလိုသည်မှာ သတ္တုသည် လည်ပတ်မှုတစ်ခုပြီးတစ်ခု ၎င်း၏ မူလပုံသဏ္ဍာန်သို့ ပြန်သွားသည်။ သံမဏိသည် အလွန်ပျော့ပျောင်းပါက ဒရမ်သည် အချိန်ကြာလာသည်နှင့်အမျှ ဘဲဥပုံသဏ္ဍာန် ဖြစ်လာသည်။ ဘဲဥပုံဒရမ်သည် အတွင်းပိုင်းအကာများကို လျော့ရဲပြီး ကျိုးစေသည်။ ၎င်းသည် အဓိက ဝက်ဝံများနှင့် လုံးပတ်ဂီယာပေါ်တွင်လည်း မညီမျှသောဖိအားကို ဖြစ်ပေါ်စေပါသည်။ အရည်အသွေးမြင့်သံမဏိသည် ဒရမ်ကို လုံးဝန်းစွာရှိနေစေရန် သေချာစေသည်။ ၎င်းသည် စက်၏ အခြားစက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းအားလုံးကို ကာကွယ်ပေးသည်။ သာလွန်ကောင်းမွန်သော သံမဏိတွင် ကနဦးရင်းနှီးမြှုပ်နှံမှုသည် နောက်ပိုင်းတွင် စျေးကြီးသော ဖွဲ့စည်းပုံဆိုင်ရာ ပျက်စီးမှုများကို ကာကွယ်ပေးသည်။
| သံမဏိအဆင့် | မာကျောမှုအဆင့် | ဂဟေ | အကောင်းဆုံးအသုံးပြုမှု Case | လုပ်ငန်းဆောင်ရွက်မှု အကျိုးခံစားခွင့် |
|---|---|---|---|---|
| Q235B | အနိမ့် | မြင့်သော | အလင်းကျွေးစက်များ | နိမ့်ကန ဦး ကုန်ကျစရိတ် |
| Q345R | အလတ်စား - အမြင့် | အလွန်ကောင်းမွန်သော | ဘောလုံးစက်များ | နှစ် ၂၀ တာရှည်ခံမှု |
| ASTM A516 | မြင့်သော | ကောင်းသော | SAG စက်ရုံကြီးများ | အလွန်အမင်း ဝန်တင်နိုင်စွမ်း |
ယုံကြည်စိတ်ချရသော Mill shell အတွက် အလိုအလျောက် submerged arc welding နှင့် stress-relief annealing တို့သည် မရှိမဖြစ်လိုအပ်သော အဆင့်များဖြစ်သည်။ လက်ဖြင့်ဂဟေဆက်ခြင်းသည် မကြာခဏ မညီမညာချုပ်ရိုးများနှင့် လေပူဖောင်းများကို ဖြစ်ပေါ်စေပါသည်။ အလိုအလျောက်စက်များသည် သံမဏိပြား၏ အပြည့်အဝအထူကို ထိုးဖောက်ဝင်ရောက်သည့် နက်ရှိုင်းပြီး တစ်ပြေးညီဂဟေဆက်ခြင်းကို ဖန်တီးပေးသည်။ ၎င်းသည် အဆစ်သည် သတ္တုကဲ့သို့ပင် ခိုင်မာကြောင်း သေချာစေသည်။ သို့သော် ဂဟေဆက်ခြင်းလုပ်ငန်းစဉ်သည် အလွန်အမင်းအပူကို ထုတ်ပေးသည်။ ဤအပူသည် သံမဏိအက်တမ်များအတွင်း အတွင်းပိုင်းဖိစီးမှုကို ဖန်တီးပေးသည်။ ဤဖိစီးမှုကို မဖယ်ရှားပါက အခွံသည် ဂဟေဆက်ချုပ်ရိုးတစ်လျှောက်တွင် နောက်ဆုံးတွင် အက်ကွဲသွားလိမ့်မည်။ ဤအက်ကွဲကြောင်းများသည် အလွန်အကျွံအသုံးပြုသည့် ပထမနှစ်အပြီးတွင် ပေါ်လာလေ့ရှိသည်။
အတွင်းပိုင်းဖိစီးမှုကို ဖယ်ရှားရန်အတွက် အထူးပြုလုပ်ထားသော အပူပေးမီးဖိုတစ်ခု လိုအပ်ပါသည်။ ဂဟေဆက်ထားသော အခွံတစ်ခုလုံးကို မီးဖိုကြီးတစ်ခုထဲတွင် ထားရှိသည်။ အပူချိန်ကို ၆၀၀ ဒီဂရီစင်တီဂရိတ်ခန့်အထိ ဖြည်းဖြည်းချင်း မြှင့်တင်သည်။ အခွံသည် ဤအပူချိန်တွင် နာရီပေါင်းများစွာ ရှိနေတတ်သည်။ ထို့နောက် မီးဖိုသည် အလွန်ထိန်းချုပ်ထားသောနှုန်းဖြင့် အအေးခံသည်။ ဤလုပ်ငန်းစဉ်သည် သံမဏိ၏ မော်လီကျူးဖွဲ့စည်းပုံကို ဖြေလျော့ပေးသည်။ ၎င်းသည် ဂဟေဆက်ထားသော ဆလင်ဒါကို တစ်ခုတည်းသော၊ တင်းမာမှုကင်းသော ယူနစ်အဖြစ်သို့ ပြောင်းလဲပေးသည်။ ဤကြီးမားသော မီးဖိုများမပါရှိသော စက်ရုံများသည် နှစ် ၂၀ ခံသော အခွံကို မထုတ်လုပ်နိုင်ပါ။ အပူပေးခြင်းသည် ရေရှည်ဖွဲ့စည်းပုံဆိုင်ရာ တည်တံ့မှုအတွက် အရေးကြီးဆုံးခြေလှမ်းဖြစ်သည်။ ၎င်းသည် ဂဟေဆက်ချုပ်ရိုးကို ဝန်းရံထားသော “ကြွပ်ဆတ်သောဇုန်” ကို ကာကွယ်ပေးသည်။
အောင်မြင်သော အပူပေးစက်ဝန်းသည် တင်းကျပ်သော အပူချိန်မျဉ်းကွေးကို လိုက်နာသည်။ ဤလုပ်ငန်းစဉ်ကို အလျင်စလိုလုပ်ဆောင်ခြင်းသည် အက်ကွဲကြောင်းအသစ်များ ဖြစ်ပေါ်စေနိုင်သည် သို့မဟုတ် ဒရမ်ကို ကွေးညွှတ်စေနိုင်သည်။ ကွန်ပျူတာထိန်းချုပ်မှုများသည် တိကျမှုကို သေချာစေရန် မီးဖိုကို မိနစ်တိုင်း စောင့်ကြည့်သည်။
မပျက်စီးစေသောစမ်းသပ်ခြင်း (NDT) သည် သတ္တုအတွင်းရှိ ပုန်းကွယ်နေသော ချို့ယွင်းချက်များကို ရှာဖွေရန် အဆင့်မြင့်နည်းပညာကို အသုံးပြုသည်။ မျက်မြင်စစ်ဆေးမှုများသည် ဂဟေဆက်ထားသောနေရာအတွင်း နက်ရှိုင်းစွာနစ်မြုပ်နေသော ပူဖောင်းများ သို့မဟုတ် အက်ကွဲကြောင်းများကို ရှာမတွေ့နိုင်ပါ။ Ultrasonic Testing (UT) သည် သံမဏိ၏အတွင်းပိုင်းကို စကင်ဖတ်ရန် မြင့်မားသောကြိမ်နှုန်းအသံလှိုင်းများကို အသုံးပြုသည်။ အသံလှိုင်းများသည် အပေါက်တစ်ခုကို ထိမှန်ပါက စက်သည် မျက်နှာပြင်ပေါ်တွင် ဆူးချွန်တစ်ခုပေါ်လာသည်။ Magnetic Particle Testing (MT) ကို မျက်လုံးဖြင့်မမြင်နိုင်သော မျက်နှာပြင်ပေါ်ရှိ အက်ကွဲကြောင်းငယ်များကို ရှာဖွေရန် အသုံးပြုသည်။ ဤစမ်းသပ်မှုများသည် သတ္တုတွင်းကုမ္ပဏီအတွက် အာမခံပေါ်လစီတစ်ခုအဖြစ် ဆောင်ရွက်သည်။ ၎င်းတို့သည် shell တွင် ကြီးမားသောပျက်စီးမှုကို ဖြစ်စေနိုင်သော ချို့ယွင်းချက်များကင်းစင်ကြောင်း သက်သေပြသည်။
မောပန်းနွမ်းနယ်မှုသည် လေးလံသောစက်ယန္တရားများအတွက် အဓိကခြိမ်းခြောက်မှုတစ်ခုဖြစ်သည်။ ကြိတ်စက်လည်ပတ်မှုတိုင်းတွင် ဖိသိပ်မှုနှင့် တင်းမာမှုသံသရာကို ဖန်တီးပေးသည်။ အတွင်းပိုင်းချို့ယွင်းချက်အနည်းငယ်ရှိပါက လည်ပတ်မှုတိုင်းတွင် အနည်းငယ်ကြီးထွားလာမည်ဖြစ်သည်။ လည်ပတ်မှုသန်းပေါင်းများစွာပြီးနောက် ချို့ယွင်းချက်သည် အဓိကအက်ကွဲကြောင်းဖြစ်လာသည်။ ၎င်းသည် အရည်ယိုစိမ့်မှုနှင့် ဖွဲ့စည်းပုံပြိုကျမှုကို ဖြစ်ပေါ်စေသည်။ အရည်အသွေးမြင့်ထုတ်လုပ်သူများသည် နည်းပညာရှင်အားလုံးအတွက် Level II NDT အသိအမှတ်ပြုလက်မှတ်လိုအပ်သည်။ အဓိကဂဟေဆက်ကြောင်းများ၏ စင်တီမီတာတိုင်းကို စကင်ဖတ်ပြီး မှတ်တမ်းတင်ရမည်။ ဤစမ်းသပ်မှုအစီရင်ခံစာများကို ဖောက်သည်ထံ ပေးအပ်ခြင်းသည် ၂၀၂၆ ခုနှစ်တွင် စံသတ်မှတ်ချက်တစ်ခုဖြစ်သည်။ ဤပွင့်လင်းမြင်သာမှုသည် ပြီးပြည့်စုံသောခွံများသာ စက်ရုံကြမ်းပြင်မှ ထွက်ခွာသွားကြောင်း သေချာစေသည်။
| စမ်းသပ်ခြင်း Method ကို | အဓိက ထောက်လှမ်းပစ်မှတ် | အရေးပါမှုအဆင့် | အသုံးပြုသူအတွက် အကျိုးကျေးဇူး |
|---|---|---|---|
| Ultrasonic (UT) | အတွင်းပိုင်း အပေါက်များ နက်ရှိုင်းစွာ | ဝေဖန် | ကျိုးပဲ့မှု အပြည့်အဝ ကာကွယ်ပေးပါတယ် |
| သံလိုက် (MT) | မျက်နှာပြင် အက်ကွဲကြောင်းငယ်များ | မြင့်သော | အရည်ယိုစိမ့်မှုကို ရပ်တန့်စေသည် |
| ဓာတ်မှန်ရိုက်ခြင်း (RT) | ဂဟေဆက်သိပ်သည်းဆပြဿနာများ | အရမ်းမြင့် | ဂဟေဆက် အရည်အသွေးကို သက်သေပြသည် |
CNC တူးဖော်ခြင်းက liner bolt အပေါက်များကို လုံးဝဖြောင့်တန်းပြီး တိကျစွာ နေရာချထားကြောင်း သေချာစေသည်။ လက်ဖြင့် အပေါက်များတူးပါက ၎င်းတို့သည် အနည်းငယ်စောင်းနေတတ်သည်။ ကောက်နေသော အပေါက်တစ်ခုသည် ဘို့ခေါင်းကို အခွံနှင့် ပြားချပ်စွာ မထိမိစေရန် တားဆီးပေးသည်။ ၎င်းသည် ဖိအားပေးထားသော အရည်များ ထွက်လာနိုင်သည့် ကွက်လပ်တစ်ခုကို ဖန်တီးပေးသည်။ အရည်တွင် ရေနှင့် ပွတ်တိုက်ကျောက်အမှုန်အမွှားများ ပါဝင်သည်။ မြင့်မားသောဖိအားအောက်တွင် ဤအရောအနှောသည် ဖြတ်တောက်သည့်ကိရိယာကဲ့သို့ လုပ်ဆောင်သည်။ ၎င်းသည် ရက်သတ္တပတ်အနည်းငယ်အတွင်း ထူထဲသော သံမဏိအခွံကို စားသုံးနိုင်သည်။ ဤတိုက်စားမှုသည် စတင်ပြီးသည်နှင့် ပြုပြင်ရန် ခက်ခဲပြီး စျေးကြီးသည်။
CNC ကြမ်းပြင်တူးစက်ကြီးများကို တစ်ခုတည်းသော စနစ်ဖြင့် အပေါက်များတူးရန် အသုံးပြုသည်။ ၎င်းက အပေါက်တိုင်းကြား အကွာအဝေးသည် နည်းပညာဆိုင်ရာ ပုံဆွဲချက်နှင့်အညီ အတိအကျဖြစ်ကြောင်း သေချာစေသည်။ တိကျသော အပေါက်များက ရော်ဘာ သို့မဟုတ် ခဲဝါရှာများကို ဘို့ကို ပြီးပြည့်စုံစွာ ပိတ်နိုင်စေသည်။ အပေါက်များ၏ အနားများကိုလည်း ချွန်ထက်သော ခြစ်ရာများ ဖယ်ရှားရန် ချွန်ထက်သော ဆူးများကို ဖယ်ရှားပေးသည်။ ချောမွေ့သော အနားများသည် အက်ကွဲခြင်းကို ဖြစ်ပေါ်စေနိုင်သော ဖိအားအာရုံစူးစိုက်မှုကို ကာကွယ်ပေးသည်။ ဘို့အပေါက် မှန်ကန်စွာ ပြုလုပ်ခြင်းသည် စက်ရုံ၏ အပြင်ဘက်ကို ခြောက်သွေ့ပြီး သန့်ရှင်းစေသည်။ ၎င်းသည် စီမံဆောင်ရွက်ထားသော သတ္တုရိုင်း၏ ချေးတက်ခြင်း၏ အကျိုးသက်ရောက်မှုများမှ ဖွဲ့စည်းပုံဆိုင်ရာ သတ္တုကို ကာကွယ်ပေးသည်။
သတ္တုအထူ 20% လျော့ကျသွားပါက သို့မဟုတ် ဒရမ်သည် အပြီးတိုင်ပုံပျက်သွားပါက အခွံတစ်ခုကို အစားထိုးရမည်။ ပြန်လည်ပြုပြင်မွမ်းမံခြင်းသည် မျက်နှာပြင်ငယ်ပြုပြင်ခြင်း သို့မဟုတ် အတွင်းပိုင်းအလွှာများ အစားထိုးခြင်းအတွက် ကောင်းမွန်သော ရွေးချယ်မှုတစ်ခုဖြစ်သည်။ သို့သော် လုံးဝန်းသော အခွံကို အလွယ်တကူ ပြုပြင်၍မရပါ။ ဘဲဥပုံ အခွံသည် ကြိတ်စက်ကို အလွန်အကျွံ တုန်ခါစေသည်။ ဤတုန်ခါမှုသည် မေးရိုးနယ် သို့မဟုတ် အနီးအနားရှိ အခြားစက်များ။ ၎င်းသည် အဓိကဂီယာသွားများကိုလည်း အချိန်မတိုင်မီ ဟောင်းနွမ်းစေသည်။ ဂဟေဆက်ခြင်းနှင့် ဖြောင့်ခြင်းကုန်ကျစရိတ်သည် shell အသစ်၏ 50% ထက်ကျော်လွန်ပါက အစားထိုးခြင်းသည် ပိုမိုယုတ္တိရှိသော ရွေးချယ်မှုဖြစ်သည်။
ခေတ်မီစစ်ဆေးရေးကိရိယာများသည် ပြုပြင်ခြင်းနှင့် အစားထိုးခြင်းအကြား ဆုံးဖြတ်ရန် ကူညီပေးသည်။ အာထရာဆောင်းအထူမြေပုံသည် အခွံ၏ကျန်းမာရေးအခြေအနေကို အပြည့်အဝပုံဖော်ပေးသည်။ သံချေးတက်ခြင်းကြောင့် ဧရိယာကြီးများသည် ပါးလွှာပါက ဖွဲ့စည်းပုံဘေးကင်းရေးကို ထိခိုက်စေသည်။ အခွံပါးသည် သံမဏိဘောလုံးများ၏ အပြည့်အဝအားသွင်းမှု၏ အလေးချိန်အောက်တွင် ပြိုကျနိုင်သည်။ မည်သည့်သတ္တုတူးဖော်ရေးလုပ်ငန်းတွင်မဆို ဘေးကင်းရေးသည် ဦးစားပေးဖြစ်သည်။ ဟောင်းနွမ်းနေသော အခွံကို ပျက်ယွင်းမှုမပြုမီ အစားထိုးခြင်းသည် မမျှော်လင့်ထားသော ရပ်တန့်ချိန်ကို ကာကွယ်ပေးသည်။ ၎င်းသည် ပိုမိုကောင်းမွန်သော liner စနစ်များ သို့မဟုတ် စောင့်ကြည့်ရေးအာရုံခံကိရိယာများကဲ့သို့သော ခေတ်မီ 2026 အင်္ဂါရပ်များကို တပ်ဆင်ရန်လည်း ခွင့်ပြုသည်။
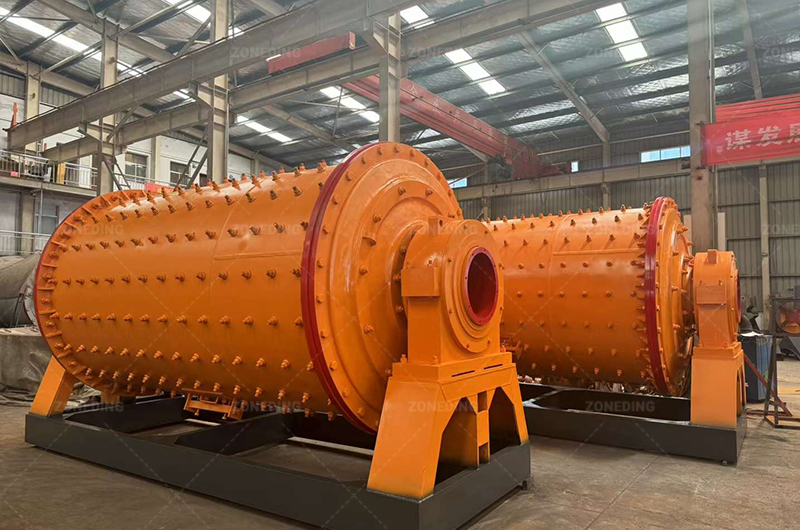
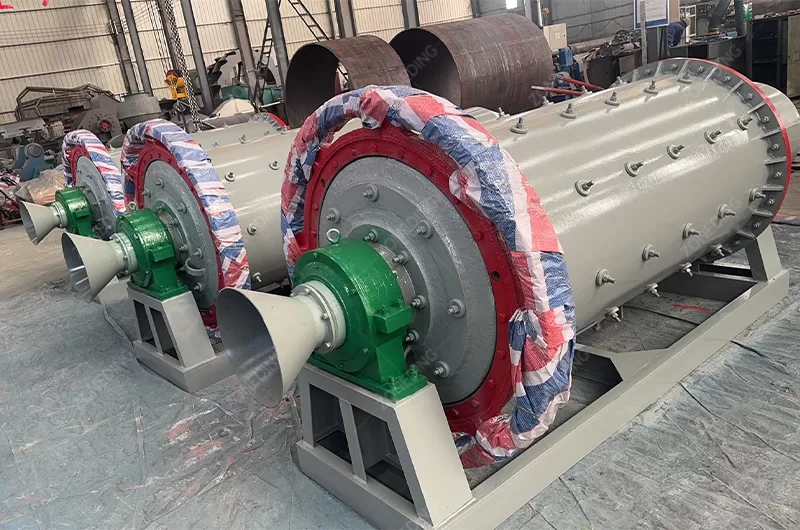
အပိုင်းပိုင်းခွဲထားသော ခွံများသည် အောင်မြင်စွာ တပ်ဆင်နိုင်ရန်အတွက် ပြီးပြည့်စုံသော စက်ဖြင့်ပြုလုပ်ထားသော အနားကွပ်များနှင့် လေဆာချိန်ညှိမှု လိုအပ်သည်။ ကြီးမားသော စက်ရုံများသည် အပိုင်းတစ်ခုတည်းအနေဖြင့် သယ်ယူပို့ဆောင်ရန် အလွန်ကြီးမားလေ့ရှိသည်။ အခွံကို အပိုင်းနှစ်ပိုင်း သို့မဟုတ် နှစ်ခုထက်ပိုသော အပိုင်းများဖြင့် ထုတ်လုပ်ထားသည်။ ဤအပိုင်းများကို လေးလံသော သံမဏိအနားကွပ်များဖြင့် ဆက်ထားသည်။ ဤအနားကွပ်များ၏ မျက်နှာပြင်များကို ဒေါင်လိုက်စက်ကြီးတစ်ခုပေါ်တွင် မှန်ကဲ့သို့ အပြီးသတ်ဖြစ်အောင် စက်ဖြင့် ပြုပြင်ရမည်။ အနားကွပ်များသည် လုံးဝပြားမနေပါက အခွံအပိုင်းများသည် တန်းမညီပါ။ တန်းမညီသော အခွံသည် ဝက်ဝံများနှင့် ဂီယာများကို ပျက်စီးစေသည့် “ယိမ်းယိုင်ခြင်း” ကို ဖြစ်ပေါ်စေသည်။
လုပ်ငန်းခွင်တွင် တပ်ဆင်စဉ်အတွင်း အပိုင်းများကို သေချာစွာ သန့်ရှင်းရေးလုပ်ရမည်။ အနားကွပ်မျက်နှာပြင်ပေါ်ရှိ ဖုန်မှုန့် သို့မဟုတ် သံချေးများသည် တင်းကျပ်သောတံဆိပ်ခတ်ခြင်းကို တားဆီးပေးလိမ့်မည်။ နည်းပညာရှင်များသည် အပိုင်းများ လုံးဝဖြောင့်တန်းကြောင်း သေချာစေရန်အတွက် လေဆာခြေရာခံစနစ်များကို အသုံးပြုကြသည်။ အနားကွပ်များကို ချိတ်ဆက်ရန်အတွက် မြင့်မားသောအစွမ်းသတ္တိရှိသော ဘို့များကို အသုံးပြုသည်။ ဤဘို့များကို ဝန်ကို ညီတူညီမျှဖြန့်ဝေရန်အတွက် သတ်မှတ်ထားသော အစီအစဉ်အတိုင်း တင်းကျပ်ရမည်။ မှန်ကန်သော torque ကို အသုံးပြုခြင်းသည် အရေးကြီးပါသည်။ အလွန်အကျွံတင်းကျပ်ခြင်းသည် ဘို့ကို ပြတ်စေနိုင်သော်လည်း လျော့တင်းကျပ်ခြင်းသည် အဆစ်ကို ရွေ့လျားနိုင်စေပါသည်။ တိကျစွာတပ်ဆင်ခြင်းသည် အပိုင်းလိုက်ကြိတ်စက်သည် အပိုင်းတစ်ခုတည်းပါသော ယူနစ်ကဲ့သို့ပင် ကောင်းစွာလုပ်ဆောင်နိုင်ကြောင်း သေချာစေသည်။
အပြည့်တင်ထားသော ကြိတ်စက်ကို ၂၄ နာရီထက်ပို၍ ရပ်တန့်ထားခြင်းသည် ዘዴကို အပြီးတိုင် တွဲကျစေလေ့ရှိသည်။ ဘောလုံးစက်တစ်လုံးသည် သံမဏိနှင့် သတ္တုရိုင်း ၁၀၀ တန်ကျော်ကို ဆံ့နိုင်သည်။ ဤအလေးချိန်အားလုံးသည် ဒရမ်၏အောက်ခြေသို့ တွန်းပို့သည်။ စက်သည် တစ်နေရာတည်းတွင် အချိန်ကြာမြင့်စွာနေပါက သံမဏိသည် ကွေးလာသည်။ ၎င်းသည် အထူးသဖြင့် ပူပြင်းသောရာသီဥတုတွင် မှန်ကန်ပါသည်။ သံမဏိ ကွေးသွားသည်နှင့် စက်သည် လုံးဝန်းသောပုံစံသို့ ပြန်မရောက်တော့ပါ။ ၎င်းသည် ပြင်းထန်သောတုန်ခါမှုနှင့် စက်ပိုင်းဆိုင်ရာချို့ယွင်းမှုများကို ဖြစ်ပေါ်စေပါသည်။
အပူရှော့ခ်သည် ပျက်စီးမှု၏ နောက်ထပ်အဖြစ်များသော အကြောင်းရင်းတစ်ခုဖြစ်သည်။ အလွန်ပူသောသတ္တုရိုင်းကို အအေးခံထားသော စက်ရုံအခွံထဲသို့ ပစ်ချခြင်းသည် သတ္တုကို အလွန်လျင်မြန်စွာ ကျယ်ပြန့်စေသည်။ ၎င်းသည် မျက်နှာပြင်အက်ကွဲကြောင်းများနှင့် ကောက်ကွေးမှုများကို ဖြစ်ပေါ်စေနိုင်သည်။ အော်ပရေတာများသည် ပိတ်သိမ်းမှုများအတွင်း အမြဲတမ်း inching drive ဟုခေါ်သော အရန် drive ကို အသုံးပြုသင့်သည်။ ဤ drive သည် စက်ရုံကို အလွန်နှေးကွေးစွာ လည်ပတ်စေသည်။ ၎င်းသည် အလေးချိန်ကို တစ်နေရာတည်းတွင် ရပ်တန့်ခြင်းမှ ကာကွယ်ပေးသည်။ ၎င်းသည် ချောဆီများကို အဓိက bearings များမှတစ်ဆင့် ရွေ့လျားနေစေရန်လည်း ထိန်းသိမ်းပေးသည်။ သင့်လျော်သော ပိတ်သိမ်းခြင်းလုပ်ထုံးလုပ်နည်းများသည် စက်ရုံအခွံတွင် ကြီးမားသောရင်းနှီးမြှုပ်နှံမှုကို ကာကွယ်ရန် အလွယ်ကူဆုံးနည်းလမ်းဖြစ်သည်။
ပြဿနာ ၁: ရေဆိုးထုတ်ပေါက်အနီးတွင် အဘယ်ကြောင့် ခွံကွဲသနည်း။
မန်ဟိုးလ်ဆိုတာ သံမဏိဖွဲ့စည်းပုံမှာ အပေါက်တစ်ပေါက်ပါ။ ဒါက ဖိအားတွေ စုပုံလာတဲ့နေရာကို ဖန်တီးပေးပါတယ်။ အနားသတ်တွေကို ကော်လာထူထူနဲ့ မခိုင်ခံ့အောင် မလုပ်ရင် သတ္တုဟာ နောက်ဆုံးမှာ အက်ကွဲသွားပါလိမ့်မယ်။ ဒီပြဿနာကို ကာကွယ်ဖို့အတွက် ကော်လာကို ဂဟေဆက်ပြီးနောက် သင့်လျော်တဲ့ အပူပေးမှုလည်း လိုအပ်ပါတယ်။
ပြဿနာ ၂: အခွံအထူကို မည်မျှမကြာခဏ တိုင်းတာသင့်သနည်း။
လိုင်နာလဲလှယ်မှုတိုင်းတွင် အထူကို စစ်ဆေးသင့်သည်။ ၎င်းသည် များသောအားဖြင့် ၆ လမှ ၁၂ လတစ်ကြိမ် ဖြစ်ပွားလေ့ရှိသည်။ ဤတိုင်းတာမှုများကို မှတ်တမ်းတင်ထားခြင်းက စက်ပစ္စည်း၏ ကျန်ရှိသောသက်တမ်းကို ခန့်မှန်းရန် အထောက်အကူပြုသည်။
ပြဿနာ ၃: ကွေးနေသောအခွံကို ဖြောင့်နိုင်ပါသလား။
သေးငယ်သောပုံပျက်မှုများကို ဒေသတွင်းအပူပေးခြင်းနှင့် စက်ပိုင်းဆိုင်ရာဖိခြင်းဖြင့် တစ်ခါတစ်ရံ ပြုပြင်နိုင်ပါသည်။ သို့သော် ၎င်းသည် သံမဏိကို မကြာခဏ အားနည်းစေပါသည်။ ကြီးမားသော တွဲကျမှုအတွက် အစားထိုးခြင်းသည် တစ်ခုတည်းသော ဘေးကင်းပြီး ယုံကြည်စိတ်ချရသော ဖြေရှင်းချက်ဖြစ်သည်။
ပြဿနာ ၄: ခရုခွံအတွက် ဆေးရောင်က အရေးကြီးပါသလား။
အရောင်က ခိုင်ခံ့မှုကို မထိခိုက်ပါဘူး။ သို့သော် မြင်သာမှုမြင့်မားသော ဆေးသည် အရည်ယိုစိမ့်မှုငယ်များကို ပိုမိုမြန်ဆန်စွာ ဖော်ထုတ်ရန် ကူညီပေးသည်။ အထူးပြုလုပ်ထားသော epoxy ဆေးများသည် ပတ်ဝန်းကျင်ရှိ သံချေးတက်ခြင်းမှ ကာကွယ်ပေးသည့် အလွှာတစ်ခုကိုလည်း ပေးစွမ်းသည်။
ပြဿနာ ၅: အခွံထူတာက အမြဲတမ်း ပိုကောင်းလား။
မဖြစ်မနေတော့ မဟုတ်ပါဘူး။ အထူလွန်တဲ့ အခွံဟာ အလွန်လေးလံပြီး လည်ပတ်ဖို့ ပါဝါပိုမိုလိုအပ်ပါတယ်။ အထူဟာ သတ်မှတ်ထားတဲ့ ဝန်နဲ့ ကြိတ်အရွယ်အစားအတွက် အင်ဂျင်နီယာဒီဇိုင်းနဲ့ ကိုက်ညီရပါမယ်။ ပစ္စည်းအရည်အသွေးဟာ အထူတစ်ခုတည်းထက် ပိုအရေးကြီးပါတယ်။
ZONEDING သည် ၂၀၀၄ ခုနှစ်မှစ၍ လေးလံသော သတ္တုတူးဖော်ရေးပစ္စည်းများကို ထုတ်လုပ်ခဲ့သည်။ စက်ရုံသည် Ball Mills၊ Jaw Crushers နှင့် ပြီးပြည့်စုံသော ထုတ်ကုန်အမျိုးအစားအပြည့်အစုံကို ထုတ်လုပ်သည်။ အကျိုးပြုပစ္စည်း လိုင်းများ။ စက်ရုံအခွံတိုင်းကို မြင့်မားသောတိကျမှုရှိသော CNC တူးဖော်စက်များနှင့် ကွန်ပျူတာထိန်းချုပ်ထားသော အပူပေးမီးဖိုကို အသုံးပြု၍ ထုတ်လုပ်ထားသည်။ ကုမ္ပဏီသည် နိုင်ငံပေါင်း ၁၂၀ ရှိ ဖောက်သည်များထံ နှစ်စဉ် ပစ္စည်းကိရိယာအစုံ ၅၀၀ ကျော် ပို့ဆောင်ပေးခဲ့သည်။ ZONEDING သည် ကနဦးဒီဇိုင်းမှ လုပ်ငန်းခွင်တွင် တပ်ဆင်ခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းခြင်း လေ့ကျင့်ခြင်းအထိ အပြည့်အဝ ပံ့ပိုးမှုပေးသည်။
အင်ဂျင်နီယာအဖွဲ့ကို ဆက်သွယ်ပါ နည်းပညာဆိုင်ရာ တိုင်ပင်ဆွေးနွေးမှု သို့မဟုတ် စိတ်ကြိုက်စက်ရုံအခွံအတွက် ဈေးနှုန်းတောင်းခံရန်အတွက် ယနေ့ပင်။
တင်နေသည် ...
已经是到最后一篇 的更多内容
 ဇုန်ခွဲစက်